• تكوين خط إنتاج قوالب الخرسانة في نيجيريا وأوغندا: دليل شامل Jun 11, 2026
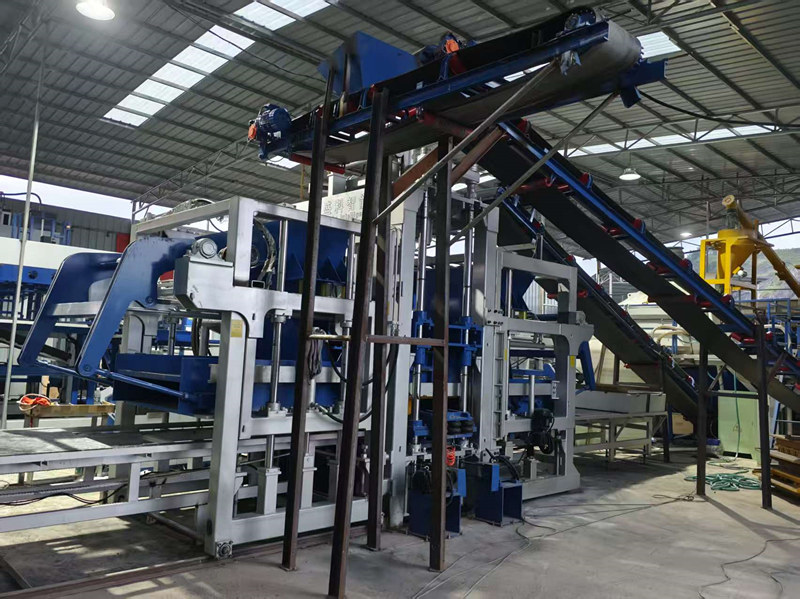
    تكوين خط إنتاج قوالب الخرسانة في نيجيريا وأوغندا: دليل شامل لقد أدى ازدهار البناء الذي يجتاح أفريقيا إلى وضع إنتاج كتل الخرسانة في صميم تطوير البنية التحتية. في نيجيريا وأوغندا، وهما من أكثر أسواق البناء حيوية في القارة، يُمكن أن يُحدث الاستثمار في تصميم خط إنتاج البلوك الخرساني الأمثل فرقًا جوهريًا بين الازدهار ومجرد البقاء. يستكشف هذا الدليل كيفية تصميم خط إنتاج البلوك الخرساني بما يتناسب مع الظروف الفريدة لكلا البلدين. نظرة عامة على السوق: لماذا نيجيريا وأوغندا؟ تُعتبر نيجيريا أكبر اقتصاد في أفريقيا وقوة رائدة في قطاع البناء. فعلى سبيل المثال، أفاد المقاولون المحليون في لاغوس بتحقيق عوائد استثمارية ملحوظة باستخدام آلات صنع الكتل المتنقلةحيث حقق البعض عائدًا على الاستثمار يصل إلى 1200% من خلال التخلص من تكاليف النقل. وبحلول عام 2025، تراوحت أسعار معدات صناعة الطوب في نيجيريا بين 500 ألف نايرا تقريبًا للآلات اليدوية الأساسية وأكثر من 10 ملايين نايرا للأنظمة الأوتوماتيكية بالكامل عالية الإنتاجية. في غضون ذلك، تشهد أوغندا نهضة عمرانية خاصة بها. إذ ينمو سوق الطوب في البلاد بنسبة 5% سنوياً تقريباً، مدفوعاً بنقص كبير في البنية التحتية، وتزايد عدد السكان، ونشاط الحكومة. ويساهم قطاع البناء بأكثر من 12% من الناتج المحلي الإجمالي لأوغندا، وقد خصصت الحكومة 16.2% من ميزانيتها - وهي الحصة الأكبر - لتطوير البنية التحتية للطرق. يشترك كلا السوقين في دافع مشترك: التوسع الحضري السريع والحاجة المُلحة لمواد بناء متينة وبأسعار معقولة. لكن تصميم خط الإنتاج الأمثل يختلف اختلافاً كبيراً بينهما. العوامل الرئيسية التي تحدد تكوين خط الإنتاج 1. مستوى الأتمتة مستوى الأتمتة لديك خط إنتاج الكتل يُعدّ هذا القرار، بلا شك، أهم قرار ستتخذه. توجد ثلاثة مستويات: آلات صنع الكتل اليدوية لا تزال هذه التقنية مناسبةً للمشاريع الصغيرة، لا سيما في المناطق الريفية بأوغندا أو لرواد الأعمال النيجيريين ذوي رأس المال المحدود. يمكن إنشاء آلة يدوية باستثمار 800,000 نايرا أو أقل في نيجيريا. مع ذلك، فإن الطاقة الإنتاجية محدودة، وقد تكون جودة القوالب غير ثابتة. آلات تصنيع القوالب شبه الأوتوماتيكية تُعدّ هذه الآلات الخيار الأمثل للعديد من الأسواق الأفريقية، إذ تُحقق توازناً ممتازاً بين الكفاءة والتكلفة المعقولة، ما يجعلها شائعة بين الشركات المتوسطة الحجم وشركات الإنشاءات. تتطلب هذه الآلات عادةً حوالي 8 أفراد لتشغيلها، لكنها تُحسّن الإنتاج بشكل ملحوظ مقارنةً بالآلات اليدوية. في نيجيريا، تتراوح أسعار النماذج شبه الأوتوماتيكية بين مليوني و5 ملايين نايرا. خطوط إنتاج الكتل الآلية بالكامل تمثل هذه الخطوط ذروة الكفاءة، إذ تدمج عمليات التجميع والخلط والتشكيل والمعالجة والتعبئة والتغليف في نظام واحد متكامل، مما يقلل من التدخل البشري. ويُعدّ الخط الأوتوماتيكي بالكامل خيارًا مثاليًا للشركات الصناعية الكبرى، مثل العميل النيجيري الذي اختار مؤخرًا نظام UNIK Machinery الأوتوماتيكي بالكامل بعد تقييم شامل لقدرة الإنتاج واستهلاك الطاقة ومدى ملاءمته للمواد الخام المحلية. 2. الطاقة الإنتاجية يُحدد حجم الإنتاج اليومي المستهدف اختيار الآلة. ففي مشروع صغير في أوغندا، يحتاج المنتج إلى حوالي 500 كيلوغرام من الإسمنت، و1500 كيلوغرام من غبار الحجر، و4000 كيلوغرام من الرمل لإنتاج 1000 قالب طوب يوميًا. أما عند التوسع، ماكينة تصنيع القوالب الأوتوماتيكية QT5-15 يمكن إنتاج 28800 طوبة مجوفة لكل وردية عمل مدتها 8 ساعات - أو ما يصل إلى 57600 طوبة عادية في نفس الإطار الزمني. بالنسبة للصناعات التحويلية النيجيرية ذات الإنتاج الضخم، تُستخدم آلات مثل آلة تصنيع الكتل QT4-18 يمكن تحقيق طاقات إنتاجية تتراوح من 8000 إلى 20000 كتلة في اليوم، وهو أمر مثالي لتلبية متطلبات البناء واسعة النطاق. 3. أنواع القوالب ومرونة القوالب تتطلب أسواق البناء في نيجيريا وأوغندا تنوعاً في الخيارات. معياري قوالب طوب مجوفة تُهيمن البلاطات المجوفة (عادةً بمقاسات 9 بوصات و6 بوصات) على بناء الجدران، لكن البلاطات المتشابكة تكتسب شعبية متزايدة لسهولة تركيبها، كما تُستخدم أحجار الرصف بشكل متزايد في الأسطح الخارجية. يجب أن يستوعب خط الإنتاج المُصمم جيدًا قوالب متعددة، بحيث يُمكنه التحول من البلاطات المجوفة إلى أحجار الرصف إلى أحجار الأرصفة مع تغير طلب السوق. 4. ميزانية الاستثمار يُعدّ التفاوت في التكلفة بين مستويات التكوين كبيرًا. ففي نيجيريا، قد يبدأ سعر خط الإنتاج اليدوي من 800,000 نايرا، بينما في أوغندا، يتطلب خط الإنتاج الآلي بالكامل معدات رئيسية تُقدّر قيمتها بحوالي 25,200 دولار أمريكي، ما يستلزم عادةً استثمارًا رأسماليًا كبيرًا يشمل الإنشاءات المدنية والتركيب ورأس المال العامل. صحيح أن مستويات الأتمتة الأعلى تتطلب استثمارًا أوليًا أكبر، إلا أنها تُحقق وفورات طويلة الأجل في تكاليف العمالة والتشغيل. التكوينات الموصى بها حسب قطاع السوق مشروع ناشئ/صغير النطاق (يركز على أوغندا): آلة يدوية أو ثابتة لإنتاج الطوب، مزودة بخلاط وقوالب، تنتج حوالي 150,000 طوبة سنويًا (حوالي 500 طوبة يوميًا). يناسب هذا التصميم رواد الأعمال الذين يدخلون السوق برأس مال محدود. يمكن إبقاء التكلفة الإجمالية للمشروع أقل من 15,000 دولار أمريكي. خط إنتاج متوسط ​​الحجم (متعدد الأسواق): خط إنتاج شبه آلي ينتج ما بين 3000 و8000 قالب يوميًا، مع نظام آلي للخلط والتعبئة. يُعد هذا الخط مثاليًا للمقاولين الذين يزودون مواقع بناء متعددة. وقد لاقت الآلات شبه الآلية رواجًا كبيرًا في أسواق مثل نيجيريا، حيث تكاليف العمالة منخفضة ويتوفر المشغلون بسهولة. الصناعات واسعة النطاق (مع التركيز على نيجيريا)خط إنتاج قوالب سيراميك أوتوماتيكي بالكامل التكامل التجميع، والخلط، والتشكيل، والمعالجة، والتكديس، والتعبئةتستطيع هذه الأنظمة إنتاج آلاف القوالب في الساعة بجودة ثابتة وبأقل قدر من الهدر. وهي تمثل مستقبل صناعة القوالب في أفريقيا، وخاصة في نيجيريا، حيث يختار ما يقرب من 9 من كل 10 مشاريع إسكان حضرية جديدة قوالب الخرسانة المصنعة آلياً بدلاً من الطوب التقليدي المصنوع في الأفران. الاعتبارات البيئية في جميع أنحاء أفريقيا، لم يعد الاستدامة خيارًا. إذ يمكن لآلات تصنيع الطوب الصديقة للبيئة إنتاج طوب أخضر باستخدام النفايات الصلبة الصناعية مثل الرماد المتطاير والخبث ومخلفات البناء، وهي مواد وفيرة وغير مستغلة بشكل كافٍ في جميع أنحاء القارة. في نيجيريا، يمكن لخطوط الإنتاج الأوتوماتيكية بالكامل دمج النفايات الصناعية مثل الخبث والرماد المتطاير كبدائل للرمل والحصى التقليديين. وتوفر آلات تصنيع الطوب المجوف، على وجه الخصوص، مزايا مستدامة: فهي لا تتطلب حرقًا، ولا تُصدر مياه صرف صحي أو غازات عادمة، وتقلل من استخراج موارد الرمل والحجر الطبيعية. اختيار المورد الخاص بك عند البحث عن معدات لنيجيريا أو أوغندا، أعطِ الأولوية للموردين ذوي الخبرة الأفريقية المثبتة. على سبيل المثال، تخدم شركة هاوين للآلات عملاءً في العديد من الدول الأفريقية، بما في ذلك نيجيريا وأوغندا وكينيا وتنزانيا. ابحث عن الموردين الذين يقدمون دعمًا شاملاً لما بعد البيع، وتوافر قطع الغيار، والتدريب الفني في الموقع؛ فهذه العوامل غالبًا ما تحدد النجاح على المدى الطويل أكثر من سعر الآلة نفسها. الخاتمة خط إنتاج الكتل الصحيح يعتمد التكوين على السوق المحدد والميزانية وطموحات النمو. قد يبدأ المشغلون الصغار في أوغندا بآلات يدوية أو شبه آلية ويتوسعون تدريجياً، بينما يتجه المقاولون الكبار والمنتجون الصناعيون في نيجيريا بشكل متزايد إلى خطوط الإنتاج الآلية بالكامل للاستفادة من مزايا الحجم. أياً كان المسار الذي تختاره، تذكر هذا: في المشهد الحضري السريع في أفريقيا، فإن القدرة على إنتاج كتل عالية الجودة محلياً وبكفاءة واستدامة ليست مجرد ميزة تجارية - إنها حجر الزاوية لمستقبل البناء في القارة.
  • نسبة الخلط المثلى للطوب المجوف المصنوع من رماد الفحم: دليل شامل Jun 10, 2026
     نسبة الخلط المثلى للطوب المجوف المصنوع من رماد الفحم: دليل شاملإن الاستدامة في مجال البناء ليست مجرد اتجاه، بل هي ضرورة. في ظلّ مواجهة قطاع البناء لارتفاع تكاليف المواد، وتشديد اللوائح البيئية، وتزايد الضغوط لخفض الانبعاثات الكربونية، يسعى المهندسون والبناؤون بنشاط إلى إيجاد بدائل أكثر مراعاة للبيئة. منتجات الخرسانة التقليديةومن بين الحلول الواعدة ما يلي: كتلة مجوفة من رماد الفحم—وحدة بناء عالية الأداء وصديقة للبيئة تحول منتج النفايات الصناعية إلى مادة بناء قيّمة. لكن السؤال الأهم هو: ما هي نسبة الخلط المثلى لإنتاج قوالب الطوب المجوفة المصنوعة من الرماد المتطاير؟ دعونا نتعمق في أحدث الأبحاث للعثور على الإجابة.  لماذا الرماد المتطاير؟ الرماد المتطاير هو منتج ثانوي ناعم مسحوقي ينتج عن احتراق الفحم في محطات توليد الطاقة الحرارية. يُنتج سنوياً مئات الملايين من الأطنان من الرماد المتطاير على مستوى العالم، وينتهي المطاف بمعظمه في مكبات النفايات أو أحواض الرماد، مما يخلق مخاطر بيئية كبيرة، من بينها تلوث المياه الجوفية وتلوث الهواء. عند دمجها في منتجات خرسانيةيعمل الرماد المتطاير كمادة إسمنتية تكميلية. تعمل جزيئاته الكروية وخصائصه البوزولانية على تحسين قابلية التشغيل، وزيادة القوة على المدى الطويل، وتعزيز المتانة، وتقليل النفاذية. قوالب طوب مجوفة، والفوائد مقنعة بنفس القدر: تحسين قوة الضغط، وتقليل امتصاص الماء، وتعزيز مقاومة التدهور البيئي. لكن المفتاح يكمن في الحصول على نسب المكونات الصحيحة. ثلاث نسب خلط مثالية مثبتة تكشف الأبحاث أن نسبة الخلط المثلى لا تعتمد على "وصفة سحرية" واحدة، بل تختلف باختلاف متطلبات التطبيق والمواد المتاحة وأهداف الأداء. ومع ذلك، فقد حققت العديد من تصميمات الخلط الموثقة جيدًا نتائج استثنائية باستمرار. 🔬 المزيج 1: نهج الجيوبوليمر عالي القوة بالنسبة للتطبيقات التي تتطلب أداءً هيكليًا استثنائيًا، فإن التنشيط القلوي كتلة رماد متطاير يُعد خيارًا متميزًا. أظهرت دراسة أجريت عام 2025 على قوالب البناء المُنشَّطة قلويًا أنَّ التركيبة المثلى للمزيج تُحقق باستبدال 30% من الرماد المتطاير بغبار بلاط السيراميك، بالإضافة إلى محلول مُنشِّط قلوي من سيليكات الصوديوم وهيدروكسيد الصوديوم. وكانت النتائج مُذهلة: مقاومة ضغط تتراوح بين 16 و46 ميجا باسكال، وكثافة إجمالية تتراوح بين 1850 و2120 كجم/م³، وامتصاص ماء منخفض يصل إلى 4-10%. وبالمثل، فإن البحث في بلاطات رصف من الجيوبوليمر المصنوع من الرماد المتطاير تم تحديد أن تركيز المنشط القلوي 4M - مع نسبة المنشط إلى الرابط 0.35 ونسبة سيليكات الصوديوم إلى هيدروكسيد الصوديوم 1.5 - حقق أفضل أداء، حيث قدم قوة ضغط 35.60 ميجا باسكال وبنية دقيقة كثيفة ومنخفضة المسامية. تُعد هذه الكتل الجيوبوليمرية مناسبة بشكل خاص لتطبيقات الجدران الحاملة ومشاريع البنية التحتية حيث تكون القوة العالية أمراً لا غنى عنه. 🔬 المزيج 2: مزيج SCM المركب المتوازن دراسة تجريبية شاملة نُشرت في مجلة الاستدامة (ديسمبر 2025) تم البحث في قوالب الخرسانة المجوفة المستدامة مصنوع باستخدام مواد إسمنتية تكميلية. تتكون التركيبة الفائزة، المسماة 15FASFRAHB، من 15% رماد متطاير + 10% غبار سيليكا + 5% غبار ناعم من الركام المعاد تدويره، بإجمالي محتوى مثالي من المواد الإسمنتية التكميلية يبلغ 30%. حقق هذا المزيج مقاومة ضغط تبلغ 7.6 ميجا باسكال، متجاوزًا قليلاً مقاومة المزيج المرجعي البالغة 7.4 ميجا باسكال، مع استيفائه أيضًا لمعايير مقاومة الشد. ما يجعل هذا المزيج جذابًا بشكل خاص هو أدائه المتوازن: قوة كافية لتطبيقات البناء، إلى جانب نفاذية منخفضة وسهولة تشغيل محسّنة. كما أن استخدام رمل مستدام بنسبة 100% بدلًا من الرمل الطبيعي يساهم في حل مشكلة النقص العالمي في الركام الطبيعي. 🔬 المزيج 3: الأمثل لتقليل الأسمنت إذا كان هدفك الأساسي هو تقليل نسبة الأسمنت - لتوفير التكاليف وخفض انبعاثات الكربون - فإن دراسة نُشرت عام 2025 في مجلة "مواد أنظف" تُقدم أدلة قوية. باستخدام تصميم مصفوفة تاغوشي المتعامدة، حدد الباحثون النسب المثلى وهي 60% رماد متطاير، و10% أسمنت، ونسبة ماء إلى مادة رابطة تبلغ 22% (0.22). وقد تم التحقق تجريبياً من صحة هذا المزيج بنسبة ثقة 95%، مما يؤكد موثوقيته. يؤدي انخفاض نسبة الإسمنت مباشرةً إلى انخفاض تكاليف الإنتاج - حوالي 5.44 روبية (0.06 دولار أمريكي) لكل طوبة - وانخفاض ملحوظ في انبعاثات الكربون. وأظهر تقييم دورة الحياة أن إمكانية الاحترار العالمي لكل طوبة تتراوح بين 0.58 و0.77 كيلوغرام من مكافئ ثاني أكسيد الكربون، حيث يُعدّ محتوى الإسمنت المساهم الرئيسي. وهذا يجعل Mix 3 خيارًا ممتازًا للتصنيع الصناعي واسع النطاق ومشاريع الإسكان بأسعار معقولة. نظرة سريعة على مؤشرات الأداء نوع الخلطة، قوة الضغط، امتصاص الماء، الأنسب لـالجيوبوليمر (استبدال 30% من مادة CTD) 16-46 ميجا باسكال 4-10% جدران حاملة للأحمال، تطبيقات عالية القوةمواد إسمنتية مركبة (15% رماد قشري + 10% ألياف قشرية + 5% رماد قشري معاد تدويره) 7.6 ميجا باسكال، منخفضة النفاذية، مناسبة للبناء العام والمباني المستدامةنسبة عالية من الرماد المتطاير (60% رماد متطاير، 10% أسمنت، نسبة الماء إلى المادة الرابطة 0.22) ~10 ميجا باسكال هدف، مشاريع إسكان ميسور التكلفة واسعة النطاق، مشاريع حساسة للتكلفةاستبدال الأسمنت (20% رماد متطاير) 2.84–7.0 ميجا باسكال (يختلف حسب تصميم الخلطة)
  • زيادة عمر الماكينة إلى أقصى حد: جدول الصيانة اليومية والأسبوعية والشهرية لماكينات تصنيع البلوك Jun 08, 2026
    في صناعة تصنيع قوالب الخرسانة، لك آلة صنع القوالب إنها جوهر عملياتك. لا يقتصر تأثير التوقف غير المخطط له على تكاليف الإصلاح فحسب، بل إنه يقضي على الإنتاجية ويؤخر مشاريع البناء بأكملها.سر الحفاظ على اهتزاز مكبسك الهيدروليكي وقالبك خطوط إنتاج كتل الخرسانة الأداء الأمثل ليس محض صدفة، بل هو نتيجة صيانة دورية منتظمة.من خلال تقسيم الصيانة إلى قوائم فحص يومية وأسبوعية وشهرية، تنتقل من مرحلة "الإصلاح عند حدوث العطل" إلى مرحلة "التنبؤ بالمشكلة ومنعها". إليك الدليل الأمثل لصيانة آلة تصنيع قوالب الخرسانة.الصيانة اليومية (فحص "تغيير الوردية")الوقت المقدر: 15-20 دقيقةالفحوصات اليومية لـ آلة تشكيل الكتل الأوتوماتيكية بالكامل أو شبه الأوتوماتيكيةنحن خط الدفاع الأول لديكم. هذه عمليات فحص بصرية وسمعية تُجرى قبل بدء الإنتاج وبعد إيقافه.قبل بدء التشغيل:1. فحص مستوى الزيت الهيدروليكي: تأكد من أن مستوى الزيت يقع بين الحد الأقصى والحد الأدنى. انخفاض مستوى الزيت يعني دخول الهواء إلى المضخة، مما يسبب التكهف (وهي طريقة سريعة لتلف المضخة الهيدروليكية).٢. نقاط التشحيم: قم بتشحيم أدلة القالب ومحامل عمود الاهتزاز الرئيسي يدويًا. يجب فحص أنظمة التشحيم التلقائي للتأكد من عدم وجود خزانات فارغة.3. فحص المثبتات: تفقد الماكينة من جميع الجهات. هل تسمع صوت البراغي المفكوكة؟ استخدم مفتاح ربط لشد براغي رأس المكبس الرئيسي وبراغي تثبيت القالب.4. تصريف نظام الهواء: قم بتصريف الماء من خزان ضاغط الهواء وفلاتر الهواء لمنع الصدأ في الصمامات الهوائية.بعد الإغلاق:5. آلة صنع الكتل التنظيف: استخدم مكشطة وخرطوم هواء لإزالة بقايا الخرسانة من رأس المكبس، وقلب القالب، ومسار إرجاع المنصة. الخرسانة الجافة تُشبه ورق الصنفرة؛ فهي تُتلف القوالب بسرعة.6. فحص مفتاح الحد: امسح الغبار عن مفاتيح الحد (المستشعرات) للتأكد من أن الآلة تعرف بالضبط مكان وضع رأس الضغط.الصيانة الأسبوعية (التنظيف العميق والتعديل)الوقت المقدر: 1-2 ساعةعليك التوقف مرة واحدة في الأسبوع إنتاج الكتل لإجراء فحص أكثر شمولاً. وهذا يكشف عن المشكلات التي تغفل عنها الفحوصات اليومية.1. فحص معمق للنظام الهيدروليكي: تحقق من درجة حرارة الزيت الهيدروليكي أثناء التشغيل (يجب أن تكون أقل من 60 درجة مئوية / 140 درجة فهرنهايت). افحص الخراطيم الهيدروليكية بحثًا عن تشققات أو تسرب للزيت (تسرب الزيت عبر المطاط).٢. شد الأحزمة: افحص أحزمة V التي تُشغل محرك الاهتزاز. إذا انزلقت، ستفقد قوة الاهتزاز، مما يؤدي إلى كتل ضعيفة ومنخفضة المتانة.3. فحص تآكل القالب: قم بإزالة رأس الضغط العلوي وانظر إلى بطانات القالب. هل الحواف حادة أم مستديرة؟ الحواف المستديرة تعني أن إخراج المنتج من القالب سيكون صعباً.4. إعادة ربط البراغي: استخدم مفتاح عزم الدوران على أغطية المحامل الرئيسية وبراغي طاولة الاهتزاز. الاهتزاز يُرخي الفولاذ؛ وهذا أمر لا جدال فيه.5. فحص سُمك المنصات: قم بقياس 3-4 منصات. المنصات التي يزيد سُمكها عن 1-2 مم ستؤدي إلى عدم انتظام ارتفاع الكتل وفقدان الضغط.الصيانة الشهرية (خدمة "الدقة").المدة المقدرة: 3-4 ساعاتتتطلب الصيانة الشهرية إيقافًا جزئيًا للعملية واتباع نهج منهجي. هذا من اختصاص مدير الصيانة أو كبير الفنيين.1. ترشيح الزيت الهيدروليكي وأخذ العيناتلا تقم بتغيير الزيت الآن (إلا إذا كان لديك أكثر من 2000 ساعة تشغيل). بدلاً من ذلك، قم بتشغيل خرطوشة فلتر لتنظيف الزيت. خذ عينة للتحقق من وجود ماء أو جزيئات معدنية.2. الخامسمحاذاة نظام الاهتزازتحقق من محاذاة طور الأعمدة اللامركزية (في حالة النوع ذي العمودين). يؤدي عدم المحاذاة إلى توليد قوى جانبية قد تتسبب في تشقق هيكل الآلة.3. تنظيف خزائن الكهرباءافصل التيار الكهربائي عن قاطع الدائرة الرئيسي. استخدم مكنسة كهربائية أو هواء مضغوط منخفض لإزالة الغبار عن وحدة التحكم المنطقية القابلة للبرمجة (PLC) والعواكس والموصلات. فالغبار يحبس الحرارة، والحرارة تتلف الأجهزة الإلكترونية.4. فحص ممتص الصدماتافحص مخمدات الاهتزاز المطاطية/المعدنية الموجودة أسفل قواعد الماكينة. إذا كانت متشققة أو مسطحة، فستنقل الماكينة الاهتزاز إلى أرضية المصنع (مما يؤدي إلى هدر الطاقة وتشقق البلاطة الخرسانية).5. استواء رأس القالب والضغطضع مسطرة مستقيمة على رأس المكبس. إذا تجاوزت الفجوة 0.5 مم (0.02 بوصة)، فستكون أسطح قوالبك العلوية غير مستوية.القاعدة الذهبية لـ آلة صنع الكتل صيانةالتكرار، التركيز الرئيسي، عواقب التخطيالتنظيف والتشحيم اليومي، منع تراكم العفن، انسداد المستشعراتالبراغي والأحزمة الأسبوعية: عطل ميكانيكي كارثيفحص شهري للهيدروليكا والمحاذاة: تشقق الإطار، احتراق المضخةتذكر: أنت آلة صنع القوالب إنها مزيج من أنظمة هيدروليكية عالية الضغط واهتزازات عالية التردد. إنها واحدة من أقسى البيئات التي يمكن أن تتعرض لها أي معدات.يستغرق الفحص اليومي 15 دقيقة. أما عطل مضخة هيدروليكية جديدة فيستغرق 6 ساعات ويكلف 2000 دولار. طبّق نظام الصيانة اليومية والأسبوعية والشهرية اليوم، وستضاعف عمر قوالبك وتزيد وقت تشغيلها ثلاثة أضعاف.
  • من الخلطة الرمادية إلى الطوب المتين: عملية الإنتاج الكاملة للكتل الخرسانية Jun 06, 2026
    من الخلطة الرمادية إلى الطوب المتين: عملية الإنتاج الكاملة للكتل الخرسانية كتل خرسانية تُعدّ وحدات البناء الخرسانية (التي تُعرف غالبًا باسم وحدات البناء الخرسانية أو وحدات البناء الخرسانية) بمثابة العمود الفقري الصامت للبناء الحديث. فهي توفر القوة والمتانة ومقاومة الحريق، بدءًا من ناطحات السحاب الشاهقة وصولًا إلى جدران الحدائق البسيطة. لكن هل تساءلت يوماً كيف تتحول كومة من الإسمنت والماء والحصى إلى كتلة متجانسة تماماً وقادرة على تحمل الأحمال؟ دعونا نستعرض عملية الإنتاج الكاملة خطوة بخطوة. الخطوة 1: شراء المواد الخام وتحديد الجرعات بواسطة آلة خلط الخرسانة كل شيء يبدأ في محطة الخلط. المكونات الأساسية هي: · الأسمنت (المادة الرابطة)· الركام (الرمل، أو الحجر المكسر، أو الحصى)الماء (للترطيب)• إضافات (مثل الرماد المتطاير أو الملدنات لتحسين قابلية التشغيل أو وقت المعالجة) تُخزّن هذه المواد في خزانات منفصلة وتُوزن تلقائيًا باستخدام أنظمة محوسبة لضمان دقة نسب الخلط. الدقة هنا بالغة الأهمية؛ فزيادة الماء تجعل القالب ضعيفًا، ونقصه يمنعه من التماسك. الخطوة الثانية: الخلط بواسطة آلة خلط الخرسانة بعد وضع الجرعات، يتم تغذية المواد الخام في خلاط حوض أو خلاط مزدوج المحور. تُخلط المكونات الجافة (الأسمنت والركام) أولاً لمدة تتراوح بين 30 و60 ثانية. ثم يُضاف الماء وأي إضافات سائلة تدريجياً. والهدف هو الحصول على خليط خرساني شبه جاف، عديم الهبوط، بحيث يكون ملمسه كالأرض الرطبة التي تحافظ على شكلها عند الضغط عليها. هذا المحتوى المنخفض من الماء ضروري لفك القوالب بسرعة. الخطوة 3: التشكيل (جوهر العملية) بواسطة آلات تشكيل البلوك يتم نقل الخرسانة المختلطة إلى آلة تصنيع البلوك، والتي تتكون من صندوق قالب يحتوي على تجاويف متعددة ومكبس هيدروليكي أو اهتزازي. إليك كيفية عملها: 1. التعبئة: يتم وضع الخليط في تجاويف القالب.2. الاهتزاز: تعمل الاهتزازات عالية التردد (3000-5000 دورة في الدقيقة) على رج الخليط، مما يسمح للجسيمات الدقيقة بملء كل فراغ. وهذا يزيل الفراغات الهوائية.3. عملية الضغط: تقوم مكابس هيدروليكية بالضغط لأسفل من الأعلى بينما يهتز القالب. ويؤدي مزيج الضغط والاهتزاز إلى ضغط المادة وتحويلها إلى كتلة صلبة كثيفة. في غضون ثوانٍ، يتم إخراج "الكتل الخضراء" المتشكلة حديثًا (والتي لا تزال رطبة وغير معالجة) من القالب على منصات فولاذية أو خشبية. الخطوة 4: المعالجة المسبقة الفورية (اختياري، للخطوط عالية السرعة) بواسطة غرفة معالجة القوالب تستخدم بعض المصانع الحديثة رفوفًا للتجفيف أو حجرة تسخين مسبقة في الفرن لتسخين الكتل الخشبية الخضراء بسرعة عند درجة حرارة منخفضة (حوالي 50-60 درجة مئوية) لمدة ساعة إلى ساعتين. يساعد ذلك على اكتسابها قوة كافية لتداولها دون أن تنكسر. الخطوة 5: المعالجة (مرحلة بناء القوة الحرجة)غرفة معالجة القوالب المعالجة هي المرحلة التي يصبح فيها الخرسانة خرسانة بالفعل. يتم نقل الكتل الخضراء إلى غرفة معالجة بالبخار ذات ضغط منخفض (أو في بعض الأحيان إلى جهاز تعقيم عالي الضغط للكتل خفيفة الوزن). • دورة نموذجية: 6-12 ساعة عند درجة حرارة 60-80 درجة مئوية مع رطوبة 100%.• الكيمياء: تعمل الحرارة والرطوبة على تسريع تفاعل التميؤ بين الأسمنت والماء. ينتج عن ذلك هيدرات سيليكات الكالسيوم - المادة اللاصقة التي تربط كل شيء معًا. بعد المعالجة، تصل الكتل إلى 60-80% من قوتها النهائية. ثم يتم نقلها إلى جهاز فصل المنصات الذي يفصل الكتل عن المنصات (وتعود المنصات إلى بداية خط الإنتاج). الخطوة 6: التشكيل والربط بواسطة آلة تقطيع وتعبئة القوالب بعد أن تتصلب المكعبات وتصبح صلبة، يتم تكديسها في مكعبات متراصة (عادةً ما يتراوح عدد المكعبات في المكعب الواحد بين 72 و108 مكعبًا) بواسطة أذرع تكديس آلية. تُلفّ أشرطة فولاذية أو بلاستيكية حول كل مكعب لمنع تحركه أثناء النقل. الخطوة 7: مراقبة الجودة قبل أن تغادر أي قطعة من الكتلة المصنع، يتم اختبار العينات للتأكد من: · قوة الضغط (قوة السحق بوحدة نيوتن/مم²)• دقة الأبعاد (اختلافات الارتفاع والعرض والطول)امتصاص الماء (لمقاومة العوامل الجوية) يتم فصل أنواع الكتل مثل الكتل المجوفة أو المصمتة أو كتل العتبات وتصنيفها. الخطوة 8: التخزين والإرسال تُخزّن المكعبات الجاهزة في ساحة مغطاة (لمنع فقدان الرطوبة المبكر) ثم تُحمّل على شاحنات لنقلها إلى مواقع البناء. تستغرق العملية برمتها، من المواد الخام إلى المكعبات الجاهزة، عادةً من 16 إلى 24 ساعة. الكفاءة الحديثة: المصنع المؤتمت بالكامل تتميز خطوط إنتاج القوالب اليوم بأتمتة عالية. يستطيع مشغل واحد من لوحة تحكم مركزية القيام بما يلي: مراقبة اتساق الخليط في الوقت الفعلي· ضبط تردد الاهتزاز وضغط القالب• تتبع منحنيات درجة حرارة المعالجة والرطوبة· سجل بيانات الجودة لكل دفعة منتجة تضمن هذه الأتمتة جودة متسقة للقطع مع تقليل الهدر وتكاليف العمالة. الخلاصة: أكثر من مجرد "خرسانة" ما يبدو كطوبة رمادية بسيطة هو في الواقع نتاج هندسة دقيقة وكيمياء متطورة وأتمتة متطورة. من عملية الضغط بالاهتزاز التي تقضي على الفراغات الخفية، إلى المعالجة بالبخار التي تمنحها قوتها الكاملة، كل خطوة مهمة. 
  • اختيار خط إنتاج الكتل حسب الطاقة الإنتاجية: دليل شامل لمقارنة التكاليف لعام 2026 Jun 05, 2026
    اختيار خط إنتاج الكتل حسب السعة: دليل شامل لمقارنة التكاليف لعام 2026أحد أكثر الأسئلة شيوعاً - والأكثر أهمية - التي يواجهها المستثمرون عند دخولهم السوق صناعة قوالب الخرسانة السؤال: ما هي سعة آلة تصنيع الطوب التي يجب عليّ شراؤها؟ القرار ليس بالهين. تشير البيانات إلى أن اختيار آلة تصنيع الطوب بسعة مناسبة يمكن أن يقلل من ميزانية المشروع الإجمالية بأكثر من 30%، بينما قد تؤدي السعة غير المناسبة إلى تعطل المعدات أو عدم كفاية السعة، مما ينتج عنه هدر مضاعف - هدر رأس المال وخسارة الإيرادات في آن واحد.وكما قال أحد خبراء الصناعة بشكل مناسب: إن زيادة حجم خط الإنتاج يؤدي إلى تجميد رأس المال ويخلق استخدامًا منخفضًا؛ أما تقليل حجمه فيؤدي إلى العمل الإضافي والاختناقات وضياع فرص العمل.يوفر هذا الدليل إطار عمل قائم على البيانات لاختيار مستوى الطاقة الإنتاجية المناسب لأعمالك في مجال كتل الخرسانة في عام 2026، بما في ذلك تفاصيل التكاليف الكاملة حسب مستوى الطاقة الإنتاجية، والتكاليف الخفية التي يجب الانتباه إليها، وقائمة مرجعية منظمة لاتخاذ القرارات.فهم نطاق السعةتتوفر خطوط إنتاج القوالب بكميات إنتاجية متنوعة، كل منها مناسب لحجم أعمال مختلف، وظروف سوقية، وميزانيات استثمارية متفاوتة. يقدم الجدول أدناه نظرة عامة على مستويات الطاقة الإنتاجية الرئيسية المتاحة في عام 2026:مستوى الطاقة الإنتاجية، الإنتاج اليومي (وحدات/8 ساعات)، مستوى الأتمتة، السعر التقريبي للآلةإدخال / يدوي / جوال 1000 - 3000 يدوي أو جوال 1000 - 8000 دولارشبه أوتوماتيكي 3000 - 10000 شبه أوتوماتيكي 10000 - 40000 دولارسيارة متوسطة المدى أوتوماتيكية 8000 - 15000 سيارة أوتوماتيكية بالكامل 60000 - 120000 دولارإنتاجية عالية، أوتوماتيكية بالكامل، من 15,000 إلى 30,000 وحدة فأكثر. سعرها من 150,000 إلى 500,000 دولار أمريكي فأكثر.المصدر: أسعار الشركات المصنعة وبيانات الصناعةدعونا نفحص كل مستوى بالتفصيل.المستوى 1: آلات تصنيع الكتل للمبتدئين / يدوية / متنقلة (1000-3000 كتلة/يوم)الأفضل لـ: الشركات الناشئة، والمشاريع الريفية الصغيرة، ومواقع العمل النائية، والعاملين بميزانية محدودة للغاية.نطاق السعرتُعدّ الآلات اليدوية والمتنقلة الخيار الأنسب من حيث التكلفة. وتتراوح تكلفة الآلات اليدوية أو شبه الأوتوماتيكية الأساسية التي تنتج ما بين 1000 و3000 قطعة يومياً عادةً بين 1000 و4000 دولار. آلات صنع الكتل اليدوية تتراوح أسعارها عموماً بين 2000 دولار و 6000 دولار، بينما آلات صنع الكتل المتنقلة (الوحدات المحمولة التي تنتج القوالب مباشرة على الأرض المجهزة) تتراوح أسعارها من 2500 دولار إلى 10000 دولار.ما ستحصل عليهتتميز الآلات المتنقلة بسهولة نقلها وانخفاض تكلفتها وإنتاجها لعدد أقل من القطع، بينما الآلات الثابتة ثابتة وتتطلب استثمارًا أكبر وتدعم أحجام إنتاج أعلى. أما النماذج شبه الأوتوماتيكية في هذه الفئة، فتُقدم حلاً وسطًا بين العمل اليدوي والتشغيل الآلي، وتتراوح تكلفتها عادةً بين 10,000 و30,000 دولار أمريكي.متطلبات العملتعتمد الأنظمة اليدوية وشبه الآلية بشكل كبير على مهارة المشغل؛ وتختلف أوقات الدورة، وقد تزداد نسبة الخردة مع عدم انتظام التغذية وفك القوالب. وقد تتطلب عملية يدوية صغيرة من 10 إلى 12 عاملاً.اعتبارات التكاليف الخفية• كثافة العمالة: ارتفاع تكاليف الأجور المستمرة مقارنة بالخطوط الآلية• تباين الجودة: قد تكون معدلات الخردة أعلى بدون أتمتة• محدودية تنوع المنتج: قد يستغرق تغيير القوالب وقتًا طويلاًرؤى استثماريةرغم أن التكلفة الأولية ضئيلة، إلا أن الآلات منخفضة التكلفة تُنتج أعلى تكلفة إنتاج للوحدة الواحدة نظرًا لاعتمادها الكبير على العمالة وانخفاض كفاءتها. وهي مناسبة لاختبار السوق المحلي، أو خدمة منطقة جغرافية صغيرة جدًا، أو العمل في مناطق ذات تكاليف عمالة منخفضة للغاية. أما بالنسبة للعمليات التجارية الجادة، فيُفضل اعتبار هذه الفئة نقطة انطلاق وليست غاية نهائية.المستوى الثاني: آلات تصنيع الكتل شبه الأوتوماتيكية (3000-10000 كتلة/يوم)الأفضل لـ: الشركات الصغيرة والمتوسطة الحجم التي تخدم الأسواق المحلية أو الإقليمية، وأصحاب المصانع لأول مرة بميزانيات معتدلة.نطاق السعرآلات تصنيع قوالب الخرسانة شبه الأوتوماتيكية تتراوح الأسعار عادةً بين 5000 و15000 دولار أمريكي، وذلك حسب السعة والميزات. أما النطاق السعري الأوسع للآلات شبه الأوتوماتيكية فيتراوح غالبًا بين 10000 و40000 دولار أمريكي، مع وجود اختلافات بناءً على التكوين والمعدات المساعدة المضمنة.ولتوضيح السياق، أ ماكينة تصنيع قوالب الأسمنت QT4-40 يوفر حلاً فعالاً وبأسعار معقولة مع أداء موثوق، في حين أن نماذج مثل QT4-20 يمكنها إنتاج مواصفات متعددة للكتل بما في ذلك الكتل المجوفة، والبلاط المتشابك، والكتل الصلبة.ما ستحصل عليهتُحقق هذه الآلات توازناً بين الطاقة الإنتاجية والتكلفة. وهي عادةً ما تتضمن وظائف التغذية والتشكيل التلقائية، ولكنها قد تتطلب تدخلاً يدوياً في مناولة المنصات وتكديسها ونقلها إلى ساحة المعالجة. غالباً ما تكون الآلة شبه الأوتوماتيكية متوسطة المدى الخيار الأمثل لأصحاب المصانع الجدد.توفر الآلات شبه الأوتوماتيكية متوسطة المدى في فئة 5000-10000 قطعة في اليوم قيمة قوية للعمليات التجارية الصغيرة.متطلبات العملتتطلب الخطوط شبه الآلية عادةً من 8 إلى 10 عمال، لأنها لا تزال تعتمد على مهارة المشغل في مهام مثل نقل المنصات وإزالة القوالب.اعتبارات التكاليف الخفية• مناولة المنصات: بدون مغذيات المنصات الأوتوماتيكية، تتراكم تكاليف العمالة اللازمة لنقل المنصات.• لوجستيات المعالجة: عمليات ساحة المعالجة اليدوية أو التي تعتمد على الرافعات الشوكية تزيد من متطلبات العمالة والمساحةمتطلبات المساحة: تتطلب ساحات المعالجة مساحات واسعة من الأراضي المفتوحةرؤى استثماريةتُعدّ الآلات شبه الأوتوماتيكية مثالية للأسواق التي تكون فيها تكاليف العمالة معتدلة، ولا تتطلب طاقة إنتاجية على نطاق صناعي واسع. يوفر هذا النوع من الآلات أفضل تكلفة أولية للعمليات التجارية المشروعة، ولكنه لا يتيح وفورات كبيرة في تكاليف التشغيل مقارنةً بالأتمتة الكاملة.المستوى 3: آلات أوتوماتيكية بالكامل متوسطة المدى (8000-15000 كتلة/يوم)الأفضل لـ: الموردين الإقليميين، والمصنعين المتنامين، والشركات التي ترتفع فيها تكاليف العمالة.نطاق السعرتتراوح أسعار ماكينات تصنيع قوالب الخرسانة الأوتوماتيكية متوسطة المدى عادةً بين 60,000 و120,000 دولار أمريكي. أما خطوط إنتاج قوالب الخرسانة الأوتوماتيكية بالكامل، والتي تنتج ما بين 10,000 إلى 30,000 قالب أو أكثر يوميًا، فتتراوح أسعارها بين 100,000 و500,000 دولار أمريكي. وفي الفئة الأدنى، تبدأ أسعار بعض الخطوط الأوتوماتيكية بالكامل ذات السعات الأصغر من حوالي 35,000 إلى 100,000 دولار أمريكي.ما ستحصل عليهتُنسق خطوط الإنتاج الأوتوماتيكية بالكامل عمليات تغذية المواد، والضغط، وفك القوالب، ومناولة المنصات، والتكديس. وتتميز أوقات الدورات بالثبات وسهولة التخطيط. بالنسبة للطوب المجوف القياسي، تحقق الخطوط الفعالة عادةً زمنًا يتراوح بين 10 و15 ثانية لكل منصة، وهو ما يُترجم خلال وردية عمل مدتها 8 ساعات إلى ما يقارب 9000 إلى 18000 طوبة في الدورة الواحدة، وذلك حسب تجاويف القوالب.تمثل هذه الأنظمة نقطة مثالية للعديد من المستثمرين - أتمتة كبيرة دون الحاجة إلى الإنفاق الرأسمالي الكامل لأكبر خطوط الإنتاج الصناعية.متطلبات العمليتطلب خط إنتاج الكتل الأوتوماتيكي بالكامل عادةً من 3 إلى 5 عمال فقط.اعتبارات التكاليف الخفية• التركيب والتدريب: عادةً ما تضيف هذه التكاليف ما بين 5 إلى 10% إلى سعر الشراء لتغطية تكاليف التشغيل وتدريب المشغلين.• استهلاك الطاقة: عادةً ما تستهلك محطة صغيرة إلى متوسطة الحجم ما بين 15 و45 كيلوواط ساعة لكل ساعة تشغيل عبر المحركات والهزازات والوحدات الهيدروليكية.• الأعمال الكهربائية والأساسات: تختلف تكاليف التجهيز بشكل كبير حسب الموقعرؤى استثماريةتُحقق الآلات الأوتوماتيكية بالكامل متوسطة المدى أفضل توازن بين الاستثمار الرأسمالي وخفض تكاليف التشغيل. قد تُكلف آلة تصنيع قوالب الخرسانة الأوتوماتيكية بالكامل من نوع QGM ما يزيد بنسبة 70% عن نظيرتها اليدوية، لكنها تُقلل تكاليف العمالة بنسبة تصل إلى 80%، وتُزيل الخطأ البشري في عمليات معايرة الخرسانة وضغطها. وقد تمكن العملاء من خفض تكلفة إنتاج القالب الواحد من 0.12 دولار إلى 0.07 دولار بعد الترقية إلى أنظمة أوتوماتيكية بالكامل، أي بانخفاض قدره 42% في تكلفة الوحدة.في هذه المرحلة تبدأ الأتمتة في تحقيق عائد استثمار كبير من خلال توفير العمالة، واتساق الجودة، وزيادة الإنتاجية اليومية.المستوى الرابع: خطوط إنتاج أوتوماتيكية بالكامل ذات حجم كبير (15000–30000+ كتلة/يوم)الأفضل لـ: العمليات الصناعية واسعة النطاق، ومقاولي البنية التحتية الحكومية، والمصنعين الذين يوردون إلى أسواق المدن الكبرى أو الإنتاج الموجه للتصدير.نطاق السعرتتراوح تكلفة خطوط الإنتاج الآلية بالكامل بهذا الحجم عادةً بين 150 ألف دولار وأكثر من 400 ألف دولار. أما في أعلى مستويات الجودة، فقد تتجاوز تكلفة الحلول المتكاملة الجاهزة للتسليم 500 ألف دولار.ما ستحصل عليهتوفر خطوط الإنتاج الصناعية عالية الإنتاجية تشغيلاً يتم التحكم فيه بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) مع الحد الأدنى من التدخل البشري. وتتميز هذه الخطوط بإنتاجية عالية ثابتة، ومتانة طويلة الأمد، وأداء موثوق، ويمكن دمجها بسهولة في خطوط الإنتاج الذكية. صُممت طرازات مثل ZC900 وZC1000 وZC1200 وZC1500 من شركة ZCJK، بالإضافة إلى طراز UNT1200A/B الذي ينتج ما يصل إلى 13200-13440 طوبة قياسية في الساعة، لتلبية متطلبات الإنتاج الصناعي على نطاق واسع.على سبيل المثال، تعد آلة PMSA ULTRA-3000 الرائدة في السوق آلة فائقة السعة تجمع بين أحدث التقنيات العالمية وأكثر من 40 ميزة جديدة.متطلبات العمللا تتطلب هذه الخطوط الآلية للغاية سوى 2-3 عمال لتشغيل غرفة التحكم وفحص الجودة.نقطة اتخاذ القرار بين نظام الحلقة المفتوحة ونظام الحلقة المغلقةفي هذا المستوى من القدرة، يبرز قرار استثماري حاسم: أنظمة الحلقة المفتوحة مقابل أنظمة الحلقة المغلقة.تتضمن خطوط الإنتاج الأوتوماتيكية بالكامل ذات الدائرة المفتوحة تكديسًا آليًا بعد التشكيل، ولكن يجب على سائق الرافعة الشوكية نقل القوالب الرطبة المكدسة إلى ساحة معالجة طبيعية. وتعتمد عملية المعالجة على طرق في الهواء الطلق أو في حظائر مغلقة. تتطلب هذه الأنظمة عادةً من 4 إلى 5 عمال، بمن فيهم سائق الرافعة الشوكية.تستخدم خطوط الإنتاج الأوتوماتيكية بالكامل ذات الدائرة المغلقة عربة نقل يدوية لنقل المنصات مباشرةً إلى حجرة معالجة مضبوطة، مما يُنشئ نظام دوران سلس يعمل على مدار الساعة طوال أيام الأسبوع دون الحاجة إلى رافعة شوكية لنقل القوالب الرطبة. لا تتطلب هذه الخطوط سوى 2-3 عمال، وعادةً ما تحقق إنتاجية يومية فعلية أعلى بنسبة 15-30% مقارنةً بأنظمة الدائرة المفتوحة، وذلك بفضل عدم وجود قيود على سرعة الرافعة الشوكية، وعدم إجهاد السائق، والدوران المستمر للمنصات، وتسريع دورات المعالجة، وتقليل تلف القوالب الرطبة.المقايضة واضحة: أنظمة الحلقة المغلقة تتطلب رأس مال أولي أعلى بسبب الاستثمار في غرفة المعالجة، ولكن في المناطق التي ترتفع فيها تكاليف العمالة، يؤثر هذا الاختلاف بشكل كبير على النفقات التشغيلية طويلة الأجل.اعتبارات التكاليف الخفية• الهندسة الثقيلة: يمكن أن يمثل الفولاذ الإنشائي ما بين 20 و35% من قائمة المواد في الآلات المصممة جيدًا؛ وتعني التفاوتات الدقيقة فقدانًا أقل للاهتزاز وكثافة أعلى للكتل.أنظمة الاهتزاز: الأنظمة عالية التردد وعالية السعة ذات الأعمدة اللامركزية المتوازنة تكلف أكثر، لكنها تضغط الخرسانة بشكل أكثر تجانسًا وتقلل الفراغات.تكاليف القوالب: تتراوح تكلفة مجموعات القوالب المقواة المزودة بحشوات مقاومة للتآكل عادةً بين 800 و3000 دولار أمريكي، وذلك حسب نوع الفولاذ وعدد التجاويف والملمس والتعقيد. إذا كنت تخطط لتغييرات متكررة في المنتج - مثل التناوب بين الطوب المجوف والبلاط - فضع في اعتبارك تكلفة مجموعات قوالب متعددة وآليات تغيير سريعة.الأنظمة الهيدروليكية: تعمل الأسطوانات ذات القطر الأكبر، والمضخات الحساسة للحمل، والصمامات سريعة الاستجابة على تحسين تكرار الدورة، ولكنها تزيد من التكلفة الأولية؛ وتضيف محركات المؤازرة المزيد من التكاليف.رؤى استثماريةتوفر خطوط الإنتاج الآلية بالكامل بهذا الحجم أقل تكلفة إنتاج للوحدة الواحدة، ولكنها تتطلب أعلى استثمار رأسمالي. يمكن لمصنع عالي الإنتاجية مُدار بكفاءة أن يحقق هوامش ربح صافية تتراوح بين 12% و20%، مع هوامش ربح إجمالية تصل إلى 40%. تُعد هذه الخطوط الأنسب للشركات الراسخة ذات الطلب الواضح في السوق والحجم التشغيلي الكافي لاستيعاب رأس المال الأولي.ما وراء الآلة: الاستثمار الكامل في المصنعإن سعر الآلة ليس سوى البداية. فبحسب خبراء الصناعة، يتألف الاستثمار الكامل في مصنع الطوب من سبعة عناصر رئيسية: آلات تصنيع الطوب الأساسية، وشراء الأرض وتجهيز الموقع، والمعدات المساعدة الضرورية، وشراء المواد الخام، ونفقات العمالة والموظفين، والرسوم الإدارية ورسوم الترخيص، ورأس المال العامل اللازم. يوضح الجدول التالي تقديرًا شاملاً لإجمالي الاستثمار حسب مستوى الطاقة الإنتاجية:مكونات التكلفة: شبه أوتوماتيكي (3 آلاف - 10 آلاف/يوم) أوتوماتيكي متوسط ​​المدى (8 آلاف - 15 ألف/يوم) أوتوماتيكي عالي الحجم (15 ألف - 30 ألف+/يوم)الآلات الأساسية: 15,000 - 40,000 دولار أمريكي، 60,000 - 120,000 دولار أمريكي، 150,000 - 400,000 دولار أمريكي فأكثرالمعدات المساعدة 10,000 دولار - 25,000 دولار 30,000 دولار - 60,000 دولار 60,000 دولار - 120,000 دولارتجهيز الأرض والموقع: 20,000 - 50,000 دولار أمريكي، 40,000 - 100,000 دولار أمريكي، 80,000 - 200,000 دولار أمريكيالقوالب والأدوات 2000 - 5000 دولار 5000 - 10000 دولار 8000 - 20000 دولارالتركيب والتدريب: 2000 - 4000 دولار أمريكي، 5000 - 12000 دولار أمريكي، 12000 - 30000 دولار أمريكيمخزون المواد الخام 10,000 دولار - 20,000 دولار 20,000 دولار - 40,000 دولار 40,000 دولار - 80,000 دولاررأس المال العامل (3-6 أشهر) 15,000 دولار - 30,000 دولار 30,000 دولار - 60,000 دولار 60,000 دولار - 120,000 دولارإجمالي الاستثمار المُقدّر: 74,000 - 174,000 دولار أمريكي، 190,000 - 402,000 دولار أمريكي، 410,000 - 970,000 دولار أمريكي فأكثرملاحظة: تختلف الأرقام اختلافاً كبيراً باختلاف الموقع والمورد والتكوين المحدد. هذه تقديرات تقريبية وليست عروض أسعار نهائية.التكاليف الخفية الرئيسية التي غالباً ما يتم تجاهلها• التجهيزات الكهربائية والأساسات: تُضيف هذه العناصر تكاليف محلية كبيرة تختلف باختلاف الموقع.• تجهيز منطقة المعالجة: بالنسبة للأنظمة ذات الدائرة المفتوحة، تتطلب ساحات المعالجة تجهيزًا كبيرًا للأرض.• رسوم التصاريح والتراخيص: تختلف التكاليف الإدارية الإقليمية اختلافاً كبيراً.• تدريب المشغلين: يتطلب النظام الآلي بالكامل مشغلين مهرة؛ وتُضاف تكاليف التدريب إلى النفقات الأولية.تحليل تكلفة كل وحدة حسب السعةيؤدي التشغيل الآلي إلى تقليل الإنتاج لكل وحدة انخفضت التكاليف بشكل كبير. تُظهر البيانات الواقعية أن العملاء قد خفضوا تكاليف إنتاج كل وحدة من 0.12 دولار إلى 0.07 دولار بعد الترقية إلى أنظمة مؤتمتة بالكامل. مصنع لإنتاج قوالب الأسمنت إن إنتاج 6000-8000 كتلة في اليوم يحقق عادةً هامش ربح صافٍ يتراوح بين 0.04 دولار و0.06 دولار لكل كتلة، مع ربح يومي يتراوح بين 300 دولار و450 دولار.يوضح الجدول أدناه التكاليف التقريبية لكل وحدة عبر مستويات السعة المختلفة:مستوى الطاقة الإنتاجية التقديري، تكلفة الإنتاج لكل وحدة، نطاق الربح اليومي التقديري (10 آلاف وحدة/يوم)، الجدول الزمني التقديري للعائد على الاستثماريدوي / جوال 0.15 دولار - 0.25 دولار غير متوفر (على نطاق صغير) 12-24 شهرًاشبه أوتوماتيكي 0.10 دولار - 0.14 دولار 100 دولار - 200 دولار 8-14 شهرًاسيارة متوسطة المدى أوتوماتيكية بالكامل 0.07 - 0.09 دولار 250 - 400 دولار 6-10 أشهرإنتاج آلي بالكامل بكميات كبيرة: 0.05 - 0.07 دولار، 400 - 600 دولار فأكثر، 5-8 أشهرالافتراضات: سعر البيع المحلي ~0.18 دولار - 0.22 دولار لكل كتلة مجوفة قياسية؛ الحسابات لأغراض التوضيح فقط.إطار اتخاذ القرار: اختيار السعة المناسبة لعملكقبل اتخاذ القرار النهائي، ضع في اعتبارك العوامل الرئيسية التالية:1. حدد أهدافك الإنتاجية. ما هو الإنتاج اليومي الذي تحتاجه فعلياً؟ ما هي أنواع الطوب ومزيج المنتجات التي ستقدمها؟ كن واقعياً بشأن طلب السوق المحلي.٢. قيّم مواردك. ما هو إجمالي ميزانية استثمارك؟ ما مدى توافر العمالة الماهرة وتكلفتها؟ ما هي مساحة مصنعك وقدرة إمداد الطاقة لديك؟3. قيّم سوقك. هل سوقك إقليمي أم محلي؟ هل تكاليف العمالة منخفضة أم في ازدياد؟ ما مستوى جودة المنتج الذي يقدمه المنافسون؟4. قم بمطابقة الآلة مع خطة العمل. استخدم مصفوفة الاختيار البسيطة أدناه:إذا كان هدفك هو... المستوى الموصى بهدخول منخفض المخاطر، سوق ريفي صغير، يدوي / شبه آليإنتاج إقليمي ثابت، ميزانية معتدلة، سيارة أوتوماتيكية متوسطة المدىإنتاج صناعي واسع النطاق، بأقل تكلفة للوحدة، إنتاج ضخم، أوتوماتيكي بالكاملتحسين تكلفة العمالة، وضمان جودة متسقة، وأتمتة كاملة (أي مستوى)٥. خطط للتوسع. فكّر فيما إذا كان بالإمكان ترقية الآلة التي اخترتها. يمكن ترقية الآلات شبه الأوتوماتيكية لاحقًا بمكونات أتمتة إضافية. هذا يقلل من المخاطر المالية مع ضمان قابلية التوسع.توصيات استراتيجية للمستثمرين لعام 2026ابدأ بقدرة إنتاجية واقعية. بالنسبة لمعظم العمليات متوسطة الحجم، توفر الآلة التي تتراوح طاقتها الإنتاجية بين 8000 و12000 وحدة في الوردية الواحدة (آلة أوتوماتيكية بالكامل متوسطة المدى) أفضل توازن بين التكلفة الأولية وكفاءة التشغيل. يوفر هذا المستوى وفورات كبيرة في تكاليف العمالة دون الحاجة إلى استثمار رأسمالي كامل كما هو الحال في أكبر خطوط الإنتاج الصناعية.ضع في اعتبارك جميع جوانب منظومة الاستثمار. سعر الآلة ليس سوى عنصر واحد، فالأرض والمعدات المساعدة ورأس المال العامل والتركيب قد تُضاعف أو تُثلّث استثمارك الإجمالي بسهولة. لذا، ضع ميزانية مناسبة.ينبغي دراسة الفرق بين أنظمة الدائرة المفتوحة وأنظمة الدائرة المغلقة بعناية. ففي المناطق التي ترتفع فيها تكاليف العمالة، تبرر أنظمة الدائرة المغلقة المزودة بغرف معالجة آلية تكلفتها الأولية الأعلى من خلال انخفاض نفقات التشغيل على المدى الطويل وزيادة الإنتاج اليومي الفعلي.يجب مواءمة الطاقة الإنتاجية مع الطلب الفعلي. فزيادة حجم خط الإنتاج عن الحد المطلوب يؤدي إلى تجميد رأس المال وانخفاض معدل الاستخدام، بينما يؤدي نقص حجمه إلى العمل الإضافي والاختناقات وضياع فرص العمل. وتشير البيانات إلى أن اختيار طاقة إنتاجية مناسبة يمكن أن يقلل من ميزانية المشروع الإجمالية بأكثر من 30%.ركز على التكلفة الإجمالية للملكية، وليس فقط السعر المبدئي. يُقيّم المشترون المحترفون وفورات العمالة والصيانة واستهلاك الطاقة وكفاءة الآلة على مدار عمرها الافتراضي، وليس فقط سعر الشراء. قد تكلف آلة تصنيع قوالب الطوب الأوتوماتيكية بالكامل من QGM ما يزيد بنسبة 70% عن نظيرتها اليدوية، لكن انخفاض تكلفة العمالة بنسبة تصل إلى 80% وانخفاض تكاليف إنتاج القالب الواحد يُحققان عائدًا سريعًا على الاستثمار.الخاتمةآلة صنع قوالب الخرسانة يشهد السوق نموًا مطردًا، ومن المتوقع أن يصل إلى 1.74 مليار دولار أمريكي في عام 2026 بمعدل نمو سنوي مركب قدره 8.6% مقارنةً بمستويات عام 2025. إن اختيار الطاقة الإنتاجية المناسبة ليس مجرد قرار فني، بل هو قرار استراتيجي سيحدد ربحية مصنعك وقابليته للتوسع ومكانته التنافسية لسنوات قادمة.تشير البيانات إلى أن اختيار آلة ذات سعة مناسبة يمكن أن يقلل من ميزانية المشروع الإجمالية بأكثر من 30%. في المقابل، قد تؤدي السعة غير المناسبة - سواء كانت كبيرة جدًا أو صغيرة جدًا - إلى مضاعفة الهدر الناتج عن المعدات غير المستخدمة أو خسارة المبيعات.من خلال مواءمة اختيارك للقدرة الإنتاجية مع واقع السوق، وقيود الميزانية، وتطلعات النمو طويلة الأجل، فإنك تضع نفسك في موقع أفضل. كتلة خرسانية الأعمال من أجل النجاح المستدام في عام 2026 وما بعده.تنويه: جميع الأسعار ونطاقات الاستثمار هي تقديرات مبنية على بيانات الشركات المصنعة وتقارير السوق ومنشورات القطاع حتى يونيو 2026. تختلف التكاليف الفعلية اختلافًا كبيرًا حسب الموقع والمورد والتكوين وتكاليف الشحن ورسوم الاستيراد وتقلبات أسعار الصرف. لذا، يُنصح دائمًا بالحصول على عروض أسعار من عدة موردين وإجراء دراسة متأنية قبل اتخاذ أي قرارات استثمارية.
  • تحليل استثماري لخط إنتاج الكتل الأوتوماتيكي بالكامل حتى عام 2026: دليل شامل للمستثمرين Jun 03, 2026
    صناعة تصنيع قوالب الخرسانة يشهد العالم نمواً غير مسبوق في عام 2026. آلات تصنيع القوالب الأوتوماتيكية من المتوقع أن يصل حجم السوق إلى 1.74 مليار دولار أمريكي في عام 2026، بنمو سنوي مركب قدره 8.6% مقارنةً بمستويات عام 2025. وفي الوقت نفسه، يشهد سوق مواد البناء المستدامة نموًا أسرع، إذ من المتوقع أن يرتفع من 320.78 مليار دولار أمريكي في عام 2025 إلى 359.41 مليار دولار أمريكي في عام 2026، بمعدل نمو سنوي مركب ملحوظ يبلغ 12.0%. بالنسبة لرواد الأعمال والمستثمرين الراغبين في دخول هذا القطاع المزدهر، يُعدّ فهم الصورة الكاملة للاستثمار في خط إنتاج البلوك الأوتوماتيكي بالكامل أمرًا بالغ الأهمية، ليس فقط سعر الآلة، بل كل عنصر من عناصر التكلفة التي تحوّل خط الإنتاج إلى مصنع مربح. لماذا الأتمتة الكاملة؟ حجج الأتمتة قبل الخوض في الأرقام، دعونا نتناول السؤال الأساسي: لماذا نستثمر في أنظمة أوتوماتيكية بالكامل في حين آلات شبه أوتوماتيكية أو يدوية هل تكلفتها الأولية أقل بكثير؟ A خط إنتاج أوتوماتيكي بالكامل يمكن لهذه التقنية خفض تكاليف العمالة بنسبة تصل إلى 80% مقارنةً بالعمليات اليدوية. وتشير البيانات الواقعية إلى أن العملاء قد خفضوا تكاليف إنتاج الوحدة الواحدة من 0.12 دولار إلى 0.07 دولار بعد الترقية إلى أنظمة مؤتمتة بالكامل، أي بانخفاض قدره 42% في تكلفة الوحدة. إن وفورات العمالة وحدها كافية لإحداث نقلة نوعية. قد تتطلب عملية يدوية من 15 إلى 20 عاملاً للخلط والتشكيل والتجفيف والتجميع، بينما يعمل خط الإنتاج الآلي عادةً من 3 إلى 5 عمال فقط للإشراف ومراقبة الجودة والصيانة. وعلى مدى خمس سنوات، غالباً ما تتجاوز هذه الوفورات في الرواتب وحدها سعر شراء الآلات في البداية. إلى جانب توفير العمالة، تضمن الأتمتة جودة منتج ثابتة، وانخفاض معدلات الرفض، والقدرة على العمل بشكل متواصل لساعات بفضل دمج خطوط النقل وأنظمة المعالجة المُحسّنة. أما في الأسواق ذات تكاليف العمالة المرتفعة، كبعض مناطق الشرق الأوسط، فيمكن استرداد الاستثمار الرأسمالي المرتفع بسرعة من خلال توفير الأجور. نطاق الأسعار: ما يمكن توقعه في عام 2026 يقدم سوق آلات تصنيع قوالب الخرسانة في عام 2026 ثلاثة مستويات متميزة: · الدخول أو الآلات شبه الأوتوماتيكية: ما يقارب 15000 دولار - 40000 دولار· آلة أوتوماتيكية متوسطة المدىs: ما يقارب 60,000 دولار - 120,000 دولار· خطوط إنتاج مؤتمتة بالكاملما يقارب 150,000 دولار إلى أكثر من 400,000 دولار قد تكلف آلة QGM الأوتوماتيكية بالكامل 70% أكثر من نظيرتها اليدوية، لكنها تخفض تكاليف التشغيل بشكل كبير. وتُعدّ الطاقة الإنتاجية العامل الأكثر تأثيرًا؛ إذ قد تكلف الآلة التي تنتج 1000 قطعة في الوردية الواحدة من ثلاثة إلى أربعة أضعاف تكلفة نموذج مصمم لإنتاج 10000 قطعة في الوردية الواحدة. ولإعطاء فكرة أوضح، إليكم تفصيلًا لنطاقات الأسعار النموذجية بناءً على السعة: الطاقة الإنتاجية (كتل/8 ساعات) زمن الدورة (ثانية) قدرة المحرك (كيلوواط) النطاق السعري التقريبي (دولار أمريكي)2000 – 4000 18–25 15–22 15000 – 350005000 – 8000 12–16 30–45 40000 – 800009000 – 12000 8–11 55–75 90000 – 18000015000+ 5–7 90–132 200000 – 500000+ تحليل إجمالي الاستثمار: ما وراء سعر الآلة إن سعر الآلة ليس سوى الجزء الأساسي من العملية. فبحسب خبراء الصناعة، يتكون الاستثمار الكامل في مصنع الطوب من سبعة عناصر رئيسية: الآلات الأساسية، وشراء الأرض وتجهيز الموقع، والمعدات المساعدة، والمواد الخام، والعمالة، والرسوم الإدارية ورسوم الترخيص، ورأس المال العامل. إليكم تفصيلًا واقعيًا لـ خط إنتاج أوتوماتيكي بالكامل متوسط ​​الحجم في عام 2026 (سعة تتراوح بين 8000 و12000 كتلة لكل وردية): 1. آلات تصنيع القوالب الأساسية (150,000 دولار - 250,000 دولار) وهذا يشمل آلة الكتلة الرئيسية، والنظام الهيدروليكي، ولوحة التحكم PLC، ووحدة الاهتزاز. أنظمة الاهتزاز عالية التردد والسعة المزودة بمحاور لا مركزية متوازنة أغلى ثمناً، لكنها تنتج كتلًا أكثر كثافة وجودة. أما الأنظمة الهيدروليكية المزودة بأسطوانات ذات قطر أكبر وصمامات سريعة الاستجابة، فتُحسّن من دقة تكرار الدورة وتقلل من الهدر. 2. القوالب والأدوات (5000 دولار - 15000 دولار) تتراوح أسعار قوالب التشكيل المقواة المزودة بحشوات مقاومة للتآكل عادةً بين 800 و3000 دولار أمريكي، وذلك حسب نوع الفولاذ المستخدم ومدى تعقيد التصميم. بالنسبة للطوب المجوف (400×200×200 مم)، يمكن لقالب واحد إنتاج ما بين 8 إلى 15 قطعة في الدورة الواحدة، بمعدل إنتاج يتراوح بين 1920 و2700 طوبة في الساعة. إذا كنت تخطط لإنتاج أنواع متعددة من المنتجات - كالطوب المجوف، والبلاط، وأحجار الرصيف - فضع في اعتبارك ميزانية لمجموعات قوالب متعددة وآليات تغيير سريعة. 3. المعدات المساعدة (50,000 دولار - 100,000 دولار) يتطلب خط الإنتاج المتكامل أكثر من مجرد الآلة الرئيسية. تشمل المكونات الأساسية ما يلي: نظام خلط وتجهيز الخرسانة· سيور النقل وأنظمة نقل المواد· وحدة تغذية المنصات الأوتوماتيكية ونظام الإرجاع· نظام تكديس للوحدات الجاهزة· نظام تحكم مركزي متكامل يمكن لخط إنتاج مؤتمت بالكامل مزود بوحدات تغذية المنصات أن يضاعف بسهولة سعر الآلة الأساسية. 4. تجهيز الأرض والموقع (30,000 دولار - 150,000 دولار فأكثر - يعتمد ذلك بشكل كبير على المنطقة) تختلف أسعار الأراضي اختلافاً كبيراً باختلاف الموقع. معيار قياسي مصنع تصنيع البلوك يتطلب: • مساحة أرضية المصنع لخط الإنتاج (عادةً ما تتراوح بين 1500 و 5000 متر مربع)• تخزين المواد الخام (الركام، الأسمنت، الرماد المتطاير)· ساحة أو غرفة المعالجة· منطقة تخزين المنتج النهائي· مرافق المكاتب والعمال بالنسبة للأنظمة ذات الدائرة المغلقة المزودة بغرف معالجة آلية، يلزم وجود ارتفاع أكبر عن سطح السقف بسبب تصميم غرفة المعالجة الرأسية. 5. التركيب والتشغيل والتدريب (5-10% من تكلفة الآلات) تُضيف تكاليف التركيب والتشغيل وتدريب المشغلين عادةً ما بين 5 و10% إلى سعر الشراء. أما أعمال التمديدات الكهربائية والأساسات وإعداد منطقة معالجة مُتحكَّم بها فتُضيف تكاليف محلية كبيرة تختلف باختلاف الموقع. 6. مخزون المواد الخام (3-6 أشهر من رأس المال التشغيلي) تُشكّل المواد الإسمنتية والحصى والماء والمواد المضافة ما بين 60 و70% من تكاليف الإنتاج الجارية. بالنسبة لمشروع متوسط ​​الحجم، يُنصح بتخصيص ميزانية تتراوح بين 30,000 و60,000 دولار أمريكي لمخزون المواد الخام الأولي. 7. مصاريف التشغيل (مستمرة) الطاقة: تستهلك المصانع الصغيرة والمتوسطة الحجم عادةً ما بين 15 و45 كيلوواط ساعة لكل ساعة تشغيل، موزعة بين المحركات والهزازات والوحدات الهيدروليكية. وتمثل تكاليف الطاقة ما بين 10 و15% من إجمالي نفقات الإنتاج.· الصيانة وقطع الغيار: استبدال الأجزاء المستهلكة بانتظام، وتغيير الزيت الهيدروليكي، والصيانة الوقائية.• العمالة: 3-5 مشغلين مهرة للخطوط الآلية بالكامل. جدول ملخص إجمالي الاستثمار مكونات التكلفة: منخفض (بالدولار الأمريكي) متوسط ​​(بالدولار الأمريكي) مرتفع (بالدولار الأمريكي)آلات تصنيع القوالب الأساسية 150,000 200,000 250,000القوالب والأدوات 5000 10000 15000المعدات المساعدة 50,000 70,000 100,000تجهيز الأرض والموقع 30,000 80,000 150,000التركيب والتدريب 10000 15000 25000مخزون المواد الخام 30,000 45,000 60,000إجمالي الاستثمار الأولي 275,000 دولار أمريكي 420,000 دولار أمريكي 600,000 دولار أمريكي ملاحظة: هذه الأرقام تقديرية. وتعتمد التكاليف النهائية على الموقع، والقدرة الإنتاجية، ومستوى الأتمتة، والمورد. نظام الحلقة المفتوحة مقابل نظام الحلقة المغلقة: قرار استثماري حاسم يتمثل أحد الفروق الرئيسية في خطوط الإنتاج الآلية بالكامل في الفرق بين أنظمة الحلقة المفتوحة وأنظمة الحلقة المغلقة. تقوم أنظمة الدائرة المفتوحة بتكديس القوالب الرطبة تلقائيًا، ولكن يجب على سائق الرافعة الشوكية نقلها إلى ساحة المعالجة الطبيعية. تتطلب هذه الأنظمة من 4 إلى 5 عمال، بمن فيهم سائق الرافعة الشوكية، ولكنها تتميز بانخفاض متطلبات رأس المال الأولية. تستخدم أنظمة الحلقة المغلقة عربة نقل يدوية لنقل المنصات مباشرةً إلى غرفة معالجة مضبوطة، مما يوفر دورة سلسة على مدار الساعة دون الحاجة إلى رافعة شوكية. لا تتطلب هذه الأنظمة سوى عاملين أو ثلاثة، وعادةً ما تحقق إنتاجية يومية فعلية أعلى بنسبة 15-30% مقارنةً بأنظمة الحلقة المفتوحة. المفاضلة: تتميز الأنظمة ذات الحلقة المغلقة بتكاليف أولية أعلى بسبب الاستثمار في غرفة المعالجة، ولكنها تتميز بانخفاض كبير في نفقات التشغيل على المدى الطويل في المناطق التي ترتفع فيها تكاليف العمالة. تحليل العائد على الاستثمار (ROI) إن الجدوى المالية للأتمتة الكاملة مقنعة. يمكن لمصنع الطوب المُدار بشكل جيد أن يحقق هوامش ربح صافية تتراوح بين 12 و20%، مع هوامش ربح إجمالية تصل إلى 40%. بالنسبة للخطوط الآلية بالكامل، تتراوح فترات استرداد الاستثمار عادةً بين 5 و7 أشهر في ظل ظروف السوق المواتية. وهذا يُعدّ أفضل من 6 إلى 10 أشهر في حالة الأنظمة شبه الآلية ذات الاستثمار المنخفض. تنجح الحسابات الرياضية لأن: • انخفاض تكلفة الإنتاج لكل وحدة (من 0.12 دولار إلى 0.07 دولار في الحالات الموثقة)إنتاج يومي أعلى بجودة ثابتةانخفاض معدلات الرفض (تقليل الهدر)• انخفاض الاعتماد على العمالة في المناطق ذات الأجور المرتفعة مثال سريع لحساب عائد الاستثمار لخط إنتاج أوتوماتيكي بالكامل متوسط ​​المدى بتكلفة 400,000 دولار أمريكي، ينتج 10,000 قطعة يوميًا بهامش ربح صافٍ قدره 0.03 دولار أمريكي لكل قطعة: الربح اليومي: 300 دولارالربح الشهري (25 يوم عمل): 7500 دولار• الربح السنوي: 90,000 دولار• فترة استرداد الاستثمار: حوالي 4-5 سنوات، باستثناء وفورات العمالة وتقليل النفايات توصيات استراتيجية للمستثمرين لعام 2026 ابدأ بسعة إنتاجية واقعية: بالنسبة لمعظم العمليات متوسطة الحجم، توفر آلة بسعة تتراوح بين 8000 و10000 وحدة إنتاجية في الوردية الواحدة أفضل توازن بين التكلفة الأولية وكفاءة التشغيل. ويوصي الفريق الهندسي في شركة QGM بالاحتفاظ بهامش احتياطي بنسبة 20% خلال مواسم الذروة. ضع في اعتبارك النمو المعياري: ابدأ بخط إنتاج قابل للتطوير. يمكن ترقية الآلات شبه الأوتوماتيكية لاحقًا بمكونات أتمتة إضافية. هذا يقلل المخاطر المالية مع ضمان قابلية التوسع. ضع في اعتبارك جميع التكاليف "الخفية": قد تضيف أعمال التركيب والأساسات والكهرباء وتجهيز منطقة المعالجة ما بين 5 إلى 10% إلى سعر الشراء. خصص ميزانية لرأس مال عامل يكفي لمدة ثلاثة إلى ستة أشهر على الأقل لضمان سير العمليات بسلاسة. الاعتبارات الجغرافية: تختلف تكاليف العمالة اختلافاً كبيراً؛ ففي المناطق ذات الأجور المرتفعة (أجزاء من الشرق الأوسط وأوروبا وأمريكا الشمالية)، تحقق خطوط الإنتاج الآلية بالكامل عائداً أسرع على الاستثمار بفضل وفورات الأجور. أما في الأسواق ذات الأجور المنخفضة، فقد تكون خطوط الإنتاج شبه الآلية خياراً أكثر توازناً كنقطة انطلاق. يُعد اختيار الموردين أمرًا بالغ الأهمية، فجودة التصنيع هي التي تحدد السعر. قد يُمثل الفولاذ الإنشائي ما بين 20% و35% من قائمة المواد في الآلات عالية الجودة. ومن أبرز الموردين في عام 2026: شركة QGM (التي تستخدم تقنية Zenith الألمانية)، ومجموعة Qunfeng، وشركة Hawen، وشركة Poyatos. عادةً ما تكون تكلفة خط الإنتاج المصمم هندسيًا في ألمانيا أعلى في البداية، ولكنه يوفر تكاليف صيانة أقل على المدى الطويل. توقعات السوق لعام 2026 سوق آلات تصنيع الكتل الأوتوماتيكية العالميةيشهد هذا القطاع نمواً قوياً، ومن المتوقع أن يرتفع من 1.61 مليار دولار في عام 2025 إلى 1.74 مليار دولار في عام 2026. ويتوسع قطاع مواد البناء المستدامة بوتيرة أسرع، حيث من المتوقع أن تصل إيراداته إلى 190 مليار دولار بحلول عام 2036. وتشمل الاتجاهات الرئيسية التي تدفع النمو دمج الذكاء الاصطناعي في تصميم المواد، وتركيبات الخرسانة منخفضة الكربون، والتوسع في استخدام المواد المعاد تدويرها (الرماد المتطاير، والخبث)، وزيادة اعتماد أنظمة تتبع المواد الذكية. لا يقتصر الاستثمار في عام 2026 على شراء المعدات فحسب، بل يتعلق بتهيئة أعمالك لتلبية الطلب المتزايد على مواد البناء خلال العقد القادم. وكما يشير أحد خبراء القطاع، فإن المسألة لا تقتصر على شراء قطعة من المعدات، بل تتعداها إلى إعادة هيكلة البنية المالية والتشغيلية للشركة بالكامل لتحقيق النمو المستقبلي. سواء كنتَ تُطلق مشروعًا جديدًا أو تُوسّع عملياتك القائمة، فإنّ خط إنتاج الطوب الآلي بالكامل في عام 2026 يُمثّل استثمارًا استراتيجيًا في الكفاءة والجودة والقدرة التنافسية على المدى الطويل. مستقبل قطاع البناء آلي ومستدام وقائم على البيانات، والوقت الأمثل للاستثمار هو الآن.
  • خارطة طريق تطوير مصنع الطوب متوسط ​​الحجم: من شبه آلي إلى آلي بالكامل - الخطوات الرئيسية وعائد الاستثمار للمالكين May 29, 2026
    العنوان: خارطة طريق تطوير مصنع الطوب متوسط ​​الحجم: من شبه آلي إلى آلي بالكامل - الخطوات الرئيسية وعائد الاستثمار للمالكين إذا كنت تملك مصنع متوسط ​​الحجم لإنتاج كتل الخرسانةربما شعرتَ بضغوط المنافسة. تكاليف العمالة في ازدياد. العملاء يريدون دقة أعلى في التصنيع وتسليمًا أسرع. خط الإنتاج شبه الآلي القديم - حيث يقوم عامل بالضغط على الأزرار، وتحريك المنصات يدويًا، وتسجيل الإنتاج على لوحة - لا يزال يُستخدم في تصنيع القوالب. لكن المنافسة تزداد صعوبة عامًا بعد عام.   لقد سمعت عن خطوط إنتاج آلية بالكامل.قد تتخيل روبوتات، وأسعارًا باهظة، وخبراء تقنية معلومات لا تستطيع تحمل تكاليفهم. لكن الخبر السار هو أن التحديث التدريجي ليس ممكنًا فحسب، بل يمكن أن يسدد تكلفته أسرع مما تتصور.   تشرح هذه المقالة كيفية الانتقال من شبه الأوتوماتيكي إلى الأوتوماتيكي بالكامل، وأين تستثمر أولاً، وما هو العائد الذي يمكن أن يتوقعه مالك صغير إلى متوسط ​​الحجم بشكل واقعي.   ---   الجزء الأول: ماذا يعني مصطلح "شبه آلي مقابل آلي كامل" في الواقع؟   لنكن واضحين بشأن خط البداية.   ميزة خط شبه أوتوماتيكي خط أوتوماتيكي بالكامل دورة آلة تصنيع الكتل أوتوماتيكية (يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة) أوتوماتيكية (وحدة تحكم منطقية قابلة للبرمجة) تحميل/تفريغ المنصات بواسطة رافعة شوكية يدوية أو عربة يدوية، مخزن ومنقول آلي للمنصات التكعيب / التغليف: التكديس اليدوي، التكعيب والتغليف الآلي يقوم المشغل بضبط الآلة عن طريق تدوير مقاييس الجهد، وتغيير الوصفة يدويًا. يتم تنزيل الوصفات من واجهة المستخدم الرسومية أو نظام إدارة التصنيع. تسجيل البيانات، سجل ورقي، عدادات الإنتاج في الوقت الفعلي، وقت التوقف، فعالية المعدات الكلية (OEE) عدد العمال في كل وردية: 6-8 أشخاص، 2-3 أشخاص مدة التغيير: 30-60 دقيقة، 3-5 دقائق   معظم النباتات متوسطة الحجم لديها بالفعل آلة تصنيع الكتل التي يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) (الاهتزاز، والضغط، والإخراج). هذا هو جوهر العملية. أما الجزء "شبه" فيأتي من كل ما قبلها وما بعدها: مناولة المنصات يدوياً، وتحميل الرفوف يدوياً، والتكعيب يدوياً، وفحوصات الجودة اليدوية.   هدف التحديث: أتمتة تدفق المواد حول آلة تصنيع الكتل، وربط وحدة التحكم المنطقية القابلة للبرمجة (PLC) بنظام إدارة إنتاج بسيط.     الجزء الثاني: خطوات الترقية الحاسمة - لا تحاول القفز بعيدًا جدًا   قد يكلف إنشاء خط إنتاج آلي كامل من الصفر ما بين 500 ألف دولار ومليون دولار أو أكثر (يشمل ذلك آلة جديدة، ورافعة روبوتية، ونظام مناولة رفوف المعالجة، إلخ). لكنك لست بحاجة إلى ذلك. أنت بحاجة إلى تحديث تدريجي يحمي تدفقاتك النقدية.   الخطوة 0: تدقيق خطك الحالي (بدون تكلفة، يوم واحد)   امشِ على خطك وعدّ:   كم عدد الأشخاص الذين يلمسون منصة نقالة من الخلاط إلى ساحة التخزين؟ ما هو متوسط ​​وقت التوقف لكل وردية عمل بسبب "انتظار المنصات" أو "التكديس اليدوي"؟ كم عدد عيوب المنتج الناتجة عن التعديلات اليدوية غير المتسقة؟   ستستخدم هذا لحساب فترة السداد لاحقاً.   الخطوة 1: أتمتة عملية تدوير المنصات (أقل مخاطرة، وأعلى توفير في العمالة)   أضف ناقل إرجاع المنصات ومخزن منصات بسيط عند مدخل الآلة.   · تقدير التكلفة: حوالي 20 ألف دولار - 40 ألف دولار (تحديث) • توفير العمالة: يقلل من عدد الأشخاص المخصصين لتحميل وتفريغ المنصات بمقدار 1-2. · العائد على الاستثمار: غالباً أقل من 12 شهراً.   بدون ذلك، ستبقى آلة تصنيع الكتل الخاصة بك خاملة في انتظار المنصات الفارغة - وهو ما يُعدّ قاتلاً خفياً للأرباح.   الخطوة الثانية: ترقية واجهة التحكم - من أزرار غامضة إلى شاشة تعمل باللمس (HMI)   من المحتمل أن يكون جهاز التحكم المنطقي القابل للبرمجة (PLC) الحالي لديك مزودًا بلوحة مفاتيح قديمة أو شاشة بالأبيض والأسود. استبدله بواجهة مستخدم حديثة (HMI) بتكلفة تتراوح بين 3000 و6000 دولار.   • أهمية ذلك: يمكنك تخزين وصفات لـ 20 منتجًا مختلفًا. يضغط المشغل على زر "المنتج أ - كتلة صلبة"، ويقوم نظام التحكم المنطقي القابل للبرمجة (PLC) بضبط الاهتزاز والضغط والارتفاع تلقائيًا. لا مجال للتخمين. • تقليل النفايات: عادةً ما تكون نسبة النفايات الناتجة عن الإعدادات الخاطئة أقل بنسبة 3-5%.   الخطوة 3: إضافة نظام تتبع إنتاج بسيط (نظام إدارة تنفيذ التصنيع للمبتدئين أو مجرد مسجل بيانات)   لست بحاجة إلى نظام إدارة تنفيذ التصنيع (MES) كامل. ابدأ بمسجل بيانات PLC يقوم بتسجيل ما يلي:   عدد العدّات في الساعة • أسباب التوقف عن العمل (عن طريق النقر على بعض الأزرار في واجهة المستخدم الرسومية) عدد المرتجعات   يقدم العديد من موردي أنظمة الأتمتة الصغيرة وحدة برمجية تتراوح تكلفتها بين 2000 و 5000 دولار تعمل على جهاز كمبيوتر صناعي وتوفر لك تقرير إنتاج يومي عبر البريد الإلكتروني.   • الفائدة: ستعرف بالضبط أين يُهدر الوقت. يكتشف معظم أصحاب الأعمال أن "كفاءتهم بنسبة 80%" هي في الواقع 55% عند احتساب التأخيرات اليدوية.   الخطوة الرابعة: أتمتة محطة تكديس يدوية واحدة (التركيز على نقطة الاختناق)   غالباً ما تواجه مصانع الطوب مهمة شاقة واحدة: تكديس الطوب الجاهز على منصات خشبية للتجفيف. إنه عمل مرهق للغاية ويتطلب معدل دوران مرتفع.   • خيار التحديث: رافعة جسرية بسيطة أو روبوت صناعي منخفض التكلفة (مثل روبوت مستعمل بستة محاور مع ذراع قابض). التكلفة الإجمالية تتراوح بين 40 ألف دولار و70 ألف دولار في حال شراء منتج مُجدد. · بديل: آلة تكعيب مخصصة للطوب المجوف – أقل مرونة ولكنها أرخص (25 ألف دولار - 35 ألف دولار مستعملة).   غالباً ما تزيل هذه الخطوة آخر عقبة يدوية، مما يسمح لك بتشغيل وردية ثالثة دون الحاجة إلى توظيف عمالة.   الخطوة 5 (اختيارية): دمج عملية معالجة الرفوف   بالنسبة لمعظم النباتات متوسطة الحجم، نظام تعبئة وتفريغ أفران المعالجة بشكل آلي بالكامل إنها مكلفة (أكثر من 100 ألف دولار). ما لم يكن لديك حجم إنتاج ضخم، يمكنك الاحتفاظ بهذه الآلة شبه الأوتوماتيكية لمدة سنتين إلى ثلاث سنوات أخرى. ركّز على الخطوات من 1 إلى 4 أولاً.   ---   الجزء الثالث: الاستثمار الواقعي وفترة الاسترداد - مثال عملي   لنقم بنمذجة مصنع نموذجي متوسط ​​الحجم (2 مليون وحدة قياسية سنوياً، حالياً 7 مشغلين لكل وردية، ورديتان).   الوضع الحالي (شبه آلي)   • العمالة: 7 أشخاص × نوبتين = 14 عاملاً بسعر 15 دولارًا/ساعة = 210 دولارًا/ساعة تكلفة العمالة • الكفاءة: 65% (وقت التوقف الناتج عن تأخيرات المنصات، والتكديس اليدوي، والتعديلات) نسبة الخردة: 5% • وقت التغيير: 45 دقيقة لكل تغيير منتج، 3 تغييرات/يوم = 2.25 ساعة ضائعة   بعد عملية ترقية ثلاثية المراحل (على مدى 18 شهرًا)   المرحلة الأولى (الأشهر 1-6): تدوير المنصات + ترقية واجهة المستخدم الرسومية الاستثمار: 45 ألف دولار تقليل عدد العمال: عاملان أقل في كل وردية عمل ← توفير 30 دولارًا/ساعة × 16 ساعة/يوم × 300 يوم = 144,000 دولارًا/سنة فترة الاسترداد: حوالي 4 أشهر   المرحلة الثانية (الأشهر 7-12): تتبع الإنتاج + أتمتة التكديس الأساسية الاستثمار: 50 ألف دولار تقليل العمالة: عامل إضافي لكل وردية + تقليل الهدر بنسبة 3% + تسريع عمليات التغيير بنسبة 20% الوفورات: حوالي 90 ألف دولار سنويًا (أجور العمالة) + 25 ألف دولار نفايات مواد = 115 ألف دولار سنويًا فترة الاسترداد: حوالي 5 أشهر   المرحلة الثالثة (الأشهر 13-18): محطة تكديس ثانية أو ناقل إلى الساحة الاستثمار: 40 ألف دولار مزيد من خفض تكاليف العمالة: عامل إضافي واحد لكل وردية عمل ← 72 ألف دولار سنوياً فترة الاسترداد: حوالي 7 أشهر   الإجمالي بعد 18 شهرًا   إجمالي الاستثمار: حوالي 135 ألف دولار • الوفورات السنوية (العمالة + الهدر): 331 ألف دولار • تحسين الكفاءة: من 65% إلى 88% • فترة استرداد تكلفة الترقية الكاملة: حوالي 5 أشهر (تراكمية؛ كل مرحلة تغطي تكلفتها قبل المرحلة التالية)   ملاحظة: هذه الأرقام نموذجية لأمريكا الشمالية وجنوب آسيا - يُرجى تعديلها وفقًا لأسعار العمالة المحلية وتوافر المعدات. وينطبق هذا المنطق في أي مكان.   ---   الجزء الرابع: عوامل العائد على الاستثمار الخفية التي يتجاهلها الملاك   وبعيداً عن العمالة والخردة، هناك ثلاثة أشياء أكثر أهمية:   1. انخفاض معدل دوران الموظفين وتكاليف التدريب   تتراوح نسبة دوران العمالة في وظائف التكديس اليدوي بين 50 و100% سنويًا. وتُضيف تكاليف التوظيف والتدريب وحوادث السلامة ما بين 10 و20 ألف دولار لكل عامل سنويًا كتكاليف خفية. أما الأتمتة فتُزيل أسوأ الوظائف.   2. القدرة على العمل لفترات أطول (أو العمل في نوبة ليلية)   غالباً ما تعجز خطوط الإنتاج شبه الآلية عن العمل في وردية ليلية لعدم توفر عدد كافٍ من العمال اليدويين الموثوقين. أما مع التشغيل الآلي، فيمكنك تشغيلها بضغطة زر لمدة 20 ساعة يومياً. هذه الطاقة الإنتاجية الإضافية كفيلة بمضاعفة إيراداتك دون الحاجة إلى آلة جديدة.   3. اتساق الجودة = عملاء مميزون   سيدفع المقاولون ما بين 5 و10% زيادةً مقابل القوالب ذات الأبعاد والألوان المتناسقة. ويضمن نظام التحكم الآلي في الوصفات (HMI + PLC) هذا التناسق. وقد رفع أحد الملاك الذين أعرفهم سعر بيعه بمقدار 8 دولارات لكل 1000 قالب بعد التحديث، أي ما يعادل 16 ألف دولار إضافية سنويًا على مليوني قالب.     الجزء الخامس: ثلاث تحذيرات من واقع الحياة (اقرأ هذا قبل الشراء)   1. لا تشتري أنظمة أتمتة أكثر مما تستطيع خدمة الكهرباء لديك تحمله. تحقق من الطاقة المتاحة لديك (الأمبير، الطور). قد يتطلب إضافة سيور ناقلة، أو روبوتات، أو ضاغط هواء أكبر، ترقية للخدمة (بتكلفة تتراوح بين 10 آلاف و20 ألف دولار). ضع ذلك في الحسبان.   2. ابدأ بشركة تكامل محلية، وليس بشركة تصنيع معدات أصلية كبيرة. ترغب الشركات المصنعة الكبرى في بيعك خط إنتاج جديد بالكامل. بينما يستطيع فنيو الكهرباء الصناعية المحليون أو ورش الأتمتة الصغيرة تحديث سيور نقل البضائع وواجهات المستخدم بتكلفة أقل بكثير. اطلب توصيات من مصانع أخرى.   3. موظفوك مهمون. درّب موظفيك الحاليين على استخدام واجهة المستخدم الرسومية ولوحة التحكم. إذا اعتبروا الأتمتة تهديدًا، فسيعملون على تخريبها. بدلًا من ذلك، أكّد لهم أن الأتمتة تعني عدم تسريح أي موظف، بل ستزيد ساعات العمل وتنمي الشركة. على أي حال، يكره معظم العمال العمل اليدوي في تكديس الأكياس.     الجزء السادس: الخطوة الأولى - فوز سريع في أسبوعين   لستَ بحاجة إلى التخطيط لمشروع يستغرق عامًا كاملاً. ابدأ بمشروع صغير مدته أسبوعان:   1. اتصل بموردين محليين لأنظمة الأتمتة. واسأل: "هل بإمكانكم إضافة ناقل إرجاع المنصات وواجهة مستخدم رسومية أساسية إلى آلة تصنيع الكتل الحالية لدينا بأقل من 15 ألف دولار؟" 2. قم بقياس وقت التوقف لمدة أسبوع واحد. سجل كل مرة تتوقف فيها آلة تصنيع الكتل في انتظار المنصات أو المشغل. 3. احسب التكلفة الحالية لكل كتلة (المواد + العمالة + النفقات العامة).   في غضون شهر واحد، ستحصل على عرض واضح. وإذا كانت فترة الاسترداد أقل من ستة أشهر (وهي كذلك في أغلب الأحيان)، فقد اتخذت قرارًا بديهيًا.     الخلاصة: لست بحاجة إلى مليون دولار   يعتقد الكثير من أصحاب مصانع الطباعة الصغيرة أن "التشغيل الآلي الكامل" أمرٌ بعيد المنال. والحقيقة هي أن الانتقال من شبه الآلي إلى الآلي الكامل عملية تدريجية، وليست قفزة واحدة. ابدأ بمعالجة المنصات وشاشة تحكم أفضل. أضف خاصية التكديس فقط في الأماكن التي تُسبب مشاكل. راقب بياناتك. كل خطوة تُموّل الخطوة التالية.   لن تكون المصانع التي ستصمد خلال السنوات العشر القادمة هي تلك التي تمتلك أحدث الآلات، بل ستكون تلك التي تُقلل تدريجياً من الاعتماد على العمل اليدوي، بوتيرة تتناسب مع تدفقاتها النقدية.   لديك بالفعل آلة صنع المكعبات. الآن اذهب واجعلها تعمل من تلقاء نفسها.  
  • كيف تُعزز أنظمة PLC وMES خطوط إنتاج الكتل الذكية؟ May 25, 2026
      في عالم تصنيع قوالب الخرسانةغالباً ما يكمن الفرق بين الربح والخسارة في الثغرات الخفية - فترات التوقف غير المرئية، وعدم اتساق المواد، والصيانة التفاعلية. لعقود، اعتمدت مصانع الطوب على وحدات تحكم منطقية قابلة للبرمجة (PLC) محلية تعمل بمعزل عن بعضها. كان المشغلون يراقبون الشاشات، لكن المصنع لم يكن يتواصل فعلياً مع العمليات التجارية.   اليوم، يُحوّل اندماج وحدات التحكم المنطقية القابلة للبرمجة (PLCs) وأنظمة تنفيذ التصنيع (MES) خطوط الإنتاج التقليدية إلى أصول ذكية واعية بذاتها. ولكن كيف تعمل هاتان التقنيتان معًا لتمكين التحكم الذكي؟ دعونا نفكك لوحة التحكم ونلقي نظرة على مكوناتها الداخلية.   ---   الأدوار الكلاسيكية: PLC كالعضلات، وMES كالدماغ   لفهم تآزرهم، يجب علينا أولاً التمييز بين مجالاتهم الأصلية.   وحدة التحكم المنطقية القابلة للبرمجة (PLC): هي وحدة التحكم في الوقت الحقيقي. تعمل في أجزاء من الثانية. تقرأ بيانات المستشعرات (الضغط، درجة الحرارة، الموضع)، وتتحكم في المشغلات (الصمامات، المحركات، المهتزات)، وتنفذ منطق السلم الذي ينقل المنصات، ويجمع المواد، ويكرر العمليات. آلة صنع الكتلبدون وحدة التحكم المنطقية القابلة للبرمجة (PLC)، لا شيء يتحرك. فهي تضمن السلامة والدقة على مستوى أجزاء من الثانية. نظام إدارة عمليات التصنيع (MES): هو بمثابة المخطط الاستراتيجي. يعمل في الثواني والدقائق والنوبات. يجيب على أسئلة مثل: "ما هو الطلب التالي؟"، "أي وصفة يجب تشغيلها على الآلة رقم 3؟"، "ما هي فعالية المعدات الإجمالية (OEE) لفرن المعالجة؟" يربط نظام إدارة عمليات التصنيع (MES) بين نظام تخطيط موارد المؤسسات (ERP) (الطلبات، المخزون) وأرضية المصنع.   المشكلة القديمة: كان جهاز التحكم المنطقي القابل للبرمجة (PLC) يعرف كيفية صنع وحدة، لكنه لم يكن يعرف أي وحدة يصنع تالياً. وكان نظام إدارة عمليات التصنيع (MES) يعرف ما يجب إنتاجه، لكنه لم يكن قادراً على التحكم في تردد المهتز. وبمفردهما، لا يستطيع أي منهما تحقيق "التحكم الذكي".   ---   المصافحة الرقمية: كيف تتصل؟   يبدأ التمكين بالتكامل - عادةً عبر OPC UA (بنية الاتصالات الموحدة للمنصة المفتوحة) أو MQTT (نقل بيانات القياس عن بعد لقوائم الرسائل) للمنشآت الحديثة.   · من نظام إدارة التصنيع إلى وحدة التحكم المنطقية القابلة للبرمجة: يقوم نظام إدارة التصنيع بتنزيل أوامر الإنتاج، ومعلمات الوصفة (على سبيل المثال، "نسبة الأسمنت: 12٪، وقت الاهتزاز: 2.1 ثانية، ضغط الرص: 210 بار")، ونقاط الضبط مباشرة إلى وحدة التحكم المنطقية القابلة للبرمجة. · من PLC إلى MES: يقوم PLC ببث البيانات في الوقت الفعلي - أوقات الدورة الفعلية، واستهلاك الطاقة لكل كتلة، وترددات الاهتزاز، ومستويات صناديق المواد، ورموز الإنذار.   يؤدي هذا التدفق ثنائي الاتجاه إلى إنشاء "حلقة ذكية".   خمس طرق يُعزز بها تكامل نظام التحكم المنطقي القابل للبرمجة مع نظام إدارة التصنيع إنتاج الكتل   لننتقل من النظرية إلى التطبيق العملي (مع التورية المقصودة). إليكم كيف يُمكّن الاتحاد من الإدارة الذكية (الإدارة والتحكم).   1. إدارة الوصفات والجداول الزمنية الديناميكية   قد يكون مصنع الطوب التقليدي إنتاج الكتل الصلبة والكتل المجوفة والبلاط على نفس الخطإن تغيير الوصفات يدويًا يعني إيقاف خط الإنتاج، وتدوير مقاييس الجهد، والمخاطرة بالخطأ البشري.   مع نظام PLC + MES: يتعرف نظام MES على الطلب القادم من نظام ERP، ويرسل تلقائيًا الوصفة الجديدة إلى وحدة PLC قبل 30 ثانية من عملية التغيير. تقوم وحدة PLC بضبط... موازين الركام، ومغذيات الأسمنت، وسعة الاهتزاز، وتخصيص رفوف المعالجة دون تدخل المشغل. ينخفض ​​وقت التوقف بين تغييرات المنتج من 15 دقيقة إلى 30 ثانية.   2. مراقبة الجودة في الوقت الفعلي (أثناء العملية)   تعتمد جودة القوالب على قوتها في حالتها الأولية (مباشرة بعد التشكيل) وكثافتها. في نظام معزول، تُجرى فحوصات الجودة في المختبر بعد ساعات، مما يعني إتلاف حمولة الفرن بأكملها.   التحكم الذكي: تراقب وحدة التحكم المنطقية القابلة للبرمجة (PLC) ذروة طاقة الاهتزاز، وهبوط المواد، وضغط الدمك لكل كتلة على حدة. وباستخدام الحوسبة الطرفية، إذا رصدت انحرافًا (مثل انخفاض تردد الاهتزاز بمقدار 5 هرتز)، فإنها ترسل تنبيهًا بالجودة إلى نظام إدارة التصنيع (MES). ويمكن لنظام إدارة التصنيع (MES) بعد ذلك القيام بما يلي:   · سجل الدفعة المتأثرة (الأنساب الرقمية). • رفض هذا الصف تلقائيًا من رف المعالجة. • أوقف الإنتاج واطلب فحص المواد.   النتيجة: لا توجد منتجات معيبة تنتقل إلى مراحل لاحقة من سلسلة الإنتاج.   3. الصيانة التنبؤية مقابل الصيانة التفاعلية   قد يتسبب عطل في محرك الخلاط أو مضخة هيدروليكية مهترئة في توقف آلة تصنيع كتل بقيمة مليوني دولار عن العمل لساعات. ولا تُطلق وحدات التحكم المنطقية القابلة للبرمجة التقليدية إنذارًا إلا بعد حدوث عطل.   نهج متكامل: يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) بتتبع تيار المحرك ودرجة حرارة المحامل ونظافة الزيت الهيدروليكي بشكل مستمر، ثم يرسل هذه البيانات إلى نظام إدارة عمليات التصنيع (MES). يقوم نظام إدارة عمليات التصنيع بتطبيق خوارزميات لاكتشاف أي خلل (مثل: "ارتفاع درجة حرارة المحامل بمقدار 0.5 درجة مئوية أسرع لكل دورة مقارنةً بآخر 10000 دورة"). بعد ذلك، يقوم النظام بإنشاء أمر صيانة تلقائيًا، وجدولته مع بداية وردية العمل التالية قبل حدوث العطل.   4. تتبع الطاقة والمواد الحبيبية   تستهلك صناعة الطوب كميات كبيرة من الطاقة (الاهتزازات، والمضخات الهيدروليكية، والمعالجة بالبخار). وبدون التكامل، لا يمكنك رؤية سوى إجمالي استهلاك الطاقة بالكيلوواط/ساعة في المصنع يوميًا.   مع التكامل: يسجل نظام التحكم المنطقي القابل للبرمجة (PLC) استهلاك الطاقة لكل دورة. ويربط نظام إدارة عمليات التصنيع (MES) هذا بنوع المنتج والوردية. وفجأة ترى: "كتلة مجوفة يستهلك رقم 4 طاقة أكثر بنسبة 18% من الطوب المجوف رقم 2 - تحقق من الصمام الهيدروليكي V-12. أو "تستخدم وردية العمل B أسمنتًا أكثر بنسبة 7% لكل طوبة مقارنة بورد العمل A - أعد ضبط الجرعة." هذه معلومات قابلة للتنفيذ، وليست مجرد بيانات.   5. إمكانية التتبع الكاملة (من المحجر إلى موقع البناء)   عندما ينهار جزء من مبنى شاهق، من قام بتصنيعه؟ وما هي دفعة الأسمنت المستخدمة؟ وما هي درجة حرارة المعالجة؟   يقوم نظام إدارة عمليات التصنيع (MES) بتجميع البيانات المختومة بوحدات التحكم المنطقية القابلة للبرمجة (PLC): الطابع الزمني للتشكيل، ومعرف الدفعة من الركام، ومعرف المشغل، ورسم بياني لدرجة حرارة منطقة فرن المعالجة. يُنشئ هذا نسخة رقمية لكل منصة من المكعبات. في حال وجود شكوى تتعلق بالجودة، يمكنك إعادة الإنتاج إلى نقطة البداية وتحديد السبب الجذري في دقائق، وليس أسابيع.     لوحة التحكم "الذكية": يوم في الحياة   تخيل لوحة تحكم مدير المصنع (مدعومة بنظام إدارة عمليات التصنيع، ومُغذّاة بواسطة وحدات التحكم المنطقية القابلة للبرمجة):   الساعة 9:00 صباحًا: تم إصدار الطلب رقم 4501 (1500 بلاطة رصف، لون أحمر). يتحقق نظام إدارة عمليات التصنيع (MES) من مخزون المواد الخام (من نظام تخطيط موارد المؤسسات ERP) ويجد أن صومعة الأسمنت ممتلئة بنسبة 40%. موافق. 9:05 صباحًا: يقوم نظام إدارة التصنيع (MES) بتنزيل الوصفة إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) لإنتاج البلاط. يبدأ خط الإنتاج. 9:22 صباحًا: يكتشف نظام التحكم المنطقي القابل للبرمجة (PLC) تأخيرًا لمدة ثانيتين في ناقل المكعبات. ويشير إلى ذلك لنظام إدارة عمليات التصنيع (MES) باعتباره "عطلًا متطورًا". · 9:25 صباحًا: يقوم نظام إدارة التصنيع (MES) تلقائيًا بإرسال بريد إلكتروني إلى قسم الصيانة: "تحقق من تشحيم السلسلة في محطة التكعيب (من المتوقع حدوث عطل في غضون 4 ساعات)." ١٠:٠٠ صباحاً: يسير الإنتاج بسلاسة. يحسب نظام إدارة عمليات التصنيع (MES) مؤشر فعالية المعدات الكلية (OEE): ٨٢٪ (التوافر: ٩١٪، الأداء: ٨٨٪، الجودة: ٩٩.٥٪).   لا سجلات يدوية. لا إطفاء حرائق. فقط تحكم ذكي.   خارطة طريق تنفيذ مصانع البلوك   هل أنت مستعد للانتقال من الأنظمة التقليدية إلى الأنظمة الذكية؟ اتبع هذا المسار:   1. توحيد وضع علامات بيانات PLC: التأكد من أن كل أصل حرج (الخلاط، المكبس، الفرن) يحتوي على علامات متسقة للحالة والعدادات والإنذارات. 2. تثبيت بوابة صناعية: استخدم جهازًا طرفيًا لتخزين البيانات وتطبيعها من وحدات التحكم المنطقية القابلة للبرمجة القديمة (Modbus، Profibus) إلى البروتوكولات الحديثة (OPC UA، MQTT). 3. نشر وحدة MES: ابدأ على نطاق صغير - تتبع عدد الإنتاج ووقت التوقف. أضف وحدات الجودة والصيانة على مراحل. 4. إغلاق الحلقة: فعّل عمليات الكتابة من نظام إدارة التصنيع (MES) إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) لتغييرات الوصفة فقط بعد التحقق من صحتها. لا تسمح أبدًا بعمليات كتابة غير متحكم بها إلى منطق بالغ الأهمية للسلامة. 5. تدريب الفريق: يجب أن يرى أفضل المشغلين لديك لوحة معلومات نظام إدارة عمليات التصنيع (MES)، لا أن يخشوها. بيّن لهم كيف يقلل ذلك من ضغوطهم وهدرهم.     الخلاصة   تمنحك وحدات التحكم المنطقية القابلة للبرمجة (PLCs) القدرة على التحكم الكامل، أي القدرة على تحريك الآلة بدقة. بينما يمنحك نظام إدارة عمليات التصنيع (MES) الذكاء اللازم لاتخاذ القرارات الصائبة بشأن هذه الحركة. كلٌ على حدة، مجرد أدوات. لكن معًا، يحوّلان مصنعًا صاخبًا مليئًا بالغبار إلى مصنع ذكي، يتسم بالتنبؤ والشفافية والربحية.   إنّ اللبنات التي تصنعها اليوم ستبني مدن الغد. فلماذا لا تبنيها بسطر واحد من التعليمات البرمجية، وقراءة من جهاز استشعار، ونظام مغلق لا يتوقف عن العمل؟   هل أنت مستعد للتكامل؟ ابدأ بسؤال مورد وحدة التحكم المنطقية القابلة للبرمجة (PLC) عن إمكانية استخدام بروتوكول OPC UA، وشريكك في نظام تخطيط موارد المؤسسات (ERP) عن دليل ربط نظام إدارة التصنيع (MES). مستقبل صناعة الطوب مُهيأٌ بالفعل.
  • من النفايات إلى الجدران: كيف تتحول مخلفات البناء والرماد المتطاير إلى كتل خرسانية صديقة للبيئة May 20, 2026
      نعيش في عصر يشهد بناءً وهدماً غير مسبوقين. ففي كل عام، يُنتج العالم مليارات الأطنان من مخلفات البناء والهدم، إلى جانب كميات هائلة من مخلفات احتراق الفحم مثل الرماد المتطاير. وقد شكّلت هذه المخلفات، تقليدياً، مصدراً رئيسياً للمشاكل البيئية.   لكن ماذا لو أخبرناك أن الطوب القديم والخرسانة المكسورة وغبار محطات الطاقة يمكن أن تولد من جديد كعناصر بناء عالية الأداء؟   مرحباً بكم في مستقبل البناء المستدام. إليكم كيف يتم تحويل مخلفات البناء والرماد المتطاير إلى كتل خرسانية جديدة - مما يحول مشكلة التلوث إلى قصة نجاح في الاقتصاد الدائري.   ---   المشكلة: عملاقان في إدارة النفايات الصلبة   1. مخلفات البناء والهدم الخرسانة المكسورة، والطوب المكسر، والبلاط، والإسفلت. ينتهي المطاف بمعظمها في مكبات النفايات أو مواقع التخلص غير القانونية، مما يؤدي إلى تسرب المعادن الثقيلة وشغل مساحة ثمينة. 2. الرماد المتطاير رماد متطاير ناعم ومسحوقي، ينتج عن محطات توليد الطاقة التي تعمل بالفحم. ورغم نمو الطاقة المتجددة، لا تزال أكوام الرماد المتطاير الحالية ضخمة. ويؤدي التخلص غير السليم منه إلى تلوث التربة والمياه.   كلا المادتين غنيتان بالسيليكا والألومينا والكالسيوم، وهي نفس المكونات الموجودة في الأسمنت التقليدي والركام. ليس هذا من قبيل الصدفة، بل هو فرصة سانحة.   ---   الحل: خط إنتاج كتل خرسانية ذو حلقة مغلقة   مصانع حديثة لإنتاج كتل الخرسانة يجري إعادة تصميمها لتصبح مراكز لاستعادة الموارد. إليكم كيف تتم عملية التحول:   الخطوة الأولى: معالجة النفايات   تُسحق مخلفات البناء والهدم، وتُغربل، وتُفصل مغناطيسياً لإزالة حديد التسليح. كما تُفرز الأخشاب والبلاستيك والملوثات الأخرى. والنتيجة؟ ركام خرساني مُعاد تدويره ومسحوق طوب مُعاد تدويره. يتم جمع الرماد المتطاير من قواديس محطات الطاقة أو استصلاحه من أحواض التخزين، ثم يتم تجفيفه وتصنيفه حسب درجة نعومته.   الخطوة الثانية: تحضير مزيج الخضار الأخضر   تستبدل الوصفة النموذجية للطوب الصديق للبيئة ما يصل إلى 30-50% من المواد الخام:   • الجزء الخشن ← ركام الخرسانة المعاد تدويره (بدلاً من الحصى المستخرج من المناجم) • الكسور الدقيقة ← غبار الطوب أو الحجر المسحوق · مادة رابطة أسمنتية → يتم استبدالها جزئياً برماد متطاير (مادة بوزولانية تتفاعل مع الجير لتكوين مركبات أسمنتية) • الماء والمواد المضافة ← كمية قليلة من الماء، بالإضافة إلى مواد مضافة لتحسين قابلية التشغيل   الخطوة 3: تشكيل ومعالجة الكتل   يُصبّ الخليط في قوالب، ويُضغط تحت ضغط عالٍ أو بالاهتزاز (في آلة تصنيع البلوك)، ثم يُعالج بالبخار أو الرطوبة. يتفاعل الرماد المتطاير بمرور الوقت، فيملأ المسام ويجعل البلوك النهائي أكثر كثافة ومتانة من الخرسانة التقليدية.   ---   لماذا ينجح (ولماذا هو مهم)   مبنى تقليدي، مبنى دائري يستخدم الحجر البكر والرمل، ويستخدم مخلفات الهدم. يُستخدم الرماد المتطاير بدلاً من 15-30% من الأسمنت البورتلاندي العادي (عالي ثاني أكسيد الكربون). نفايات متجهة إلى مكب النفايات، صفر نفايات من المصدر متانة قياسية، قوة مساوية أو أفضل، نفاذية أقل   الفوائد الرئيسية للاقتصاد الدائري:   ✅ تحويل النفايات عن مكبات النفايات – يمنع وصول نفايات البناء والهدم إلى مكبات النفايات ✅ انخفاض البصمة الكربونية – استخدام أقل للأسمنت = انبعاثات ثاني أكسيد الكربون أقل (يمثل إنتاج الأسمنت حوالي 8% من الانبعاثات العالمية) ✅ كفاءة استخدام الموارد – لا حاجة لاستخراج الركام أو التخلص من الرماد المتطاير ✅ استقرار التكلفة – غالبًا ما تكون المواد المعاد تدويرها أرخص وأقل تقلبًا في السعر من المواد الخام. ✅ نقاط LEED والمباني الخضراء – المشاريع التي تستخدم هذه الوحدات تحصل على نقاط استدامة   ---   مثال من الواقع: مصنع مكعبات قيد التشغيل   تخيل حجمًا متوسطًا مصنع قوالب الخرسانة التي تقوم بتحديث خط إنتاجها:   المدخلات: 200 طن/يوم من نفايات البناء المحلية + 50 طن/يوم من الرماد المتطاير من محطة توليد الطاقة القريبة. · العملية: التكسير، والغربلة، والتجميع، والتشكيل، والمعالجة بالبخار. • الإنتاج: 15000 كتلة مجوفة أو صلبة عالية الجودة يوميًا - تستخدم في الجدران الحدودية والإسكان منخفض التكلفة والفواصل غير الهيكلية.   يُوفّر المصنع 40% من تكاليف المواد الخام، ويُقلّل من التزاماته الضريبية المتعلقة بالكربون، ويُسوّق منتجاته على أنها "معتمدة بيئيًا". وتتجنّب شركة المرافق رسوم التخلص من الرماد المتطاير. وتُقلّل المدينة من عمليات الإلقاء غير القانوني للنفايات. الجميع رابح.   ---   تحديات تستحق التغلب عليها   لا يوجد حل مثالي. إليك ما يجب الانتباه إليه:   • تباين نفايات البناء والهدم - يتطلب فرزًا قويًا ومراقبة جودة دقيقة. انخفاض القوة المبكرة – كتل الرماد المتطاير تكتسب القوة ببطء؛ يساعد المعالجة بالبخار أو الإضافات. • الملوثات (الجبس، الخشب، إلخ) – يجب إزالتها وإلا فإنها تفسد الكتلة. • تصور السوق – لا يزال بعض البنائين ينظرون إلى الكتل المعاد تدويرها على أنها "أقل جودة". التعليم والشهادات أمران أساسيان.   لكن مع التصميم والاختبار المناسبين، يمكن التغلب على هذه العقبات تمامًا.   ---   الصورة الأوسع: بناء مستقبل دائري   يُعدّ قطاع البناء مسؤولاً عن نحو 40% من استهلاك المواد والنفايات على مستوى العالم. ولتحقيق أهداف المناخ، لا يمكننا الاستمرار في الحفر والبناء والتخلص من النفايات. يجب علينا إغلاق هذه الحلقة المفرغة.   استخدام مخلفات البناء والرماد المتطاير في إنتاج كتل الخرسانة ليست هذه تجربة محدودة النطاق، بل هي استراتيجية قابلة للتطوير، ومثبتة، ومجدية اقتصادياً. كل قطعة مصنوعة من المخلفات تُقلل طنًا واحدًا من ثاني أكسيد الكربون، وتُقلل مساحة مكب النفايات، وتُقربنا خطوةً نحو اقتصاد دائري حقيقي.   ---   ماذا يمكنك أن تفعل؟   🏗️ إذا كنتَ مقاول بناء – حدد استخدام كتل الخرسانة المعاد تدويرها في مشاريعك. 🏭 إذا كنت تدير مصنعًا للطوب - قم بمراجعة المواد الخام الخاصة بك؛ واستكشف مصادر مخلفات البناء والهدم والرماد المتطاير المحلية. 🏛️ إذا كنت صانع سياسات – قم بتحفيز البنية التحتية لإعادة التدوير والمشتريات الخضراء.   في المرة القادمة التي ترى فيها جدار من كتل الخرسانةاسأل نفسك: هل يمكن صنع هذا من المبنى المهدوم بالأمس والرماد المتطاير من العام الماضي؟ الإجابة، بشكل متزايد، هي نعم.   ---   لنبنِ بذكاء. لنتجنب إهدار أي شيء.   هل سبق لك استخدام كتل المحتوى المعاد تدويره هل تعمل على مشروع؟ شاركنا تجربتك في التعليقات أدناه! 💚  
  • كيف يحقق خط إنتاج قوالب الخرسانة الأوتوماتيكي بالكامل إنتاجية أعلى بعدد أقل من المشغلين - نظرة على نظام QT12
    كيف يحقق خط إنتاج قوالب الخرسانة الأوتوماتيكي بالكامل إنتاجية أعلى بعدد أقل من المشغلين - نظرة على نظام QT12 May 18, 2026
    تصنيع قوالب الخرسانة لطالما اتسمت الصناعة بعمليات كثيفة العمالة، وإنتاج غير منتظم، ومعوقات تشغيلية تحد من قابلية التوسع. واليوم، مدفوعة بالتوسع الحضري السريع، وتطوير البنية التحتية، وارتفاع تكاليف العمالة، يُسرّع المصنّعون في جميع أنحاء العالم انتقالهم نحو خطوط إنتاج مؤتمتة بالكامل.   يكمن في صميم هذا التحول سؤال جوهري: كيف يمكن خط إنتاج كتل الخرسانة هل يمكن زيادة الإنتاج وتقليل عدد القوى العاملة في نفس الوقت؟ لا يكمن الحل في ترقية واحدة، بل في اتباع نهج على مستوى الأنظمة للأتمتة يقضي على الاختناقات اليدوية، ويوحد الجودة، ويحسن كل خطوة بدءًا من تجميع المواد الخام وحتى تكديس المنصات النهائية.   تتناول هذه المقالة كيف أن آلة صنع الكتل الأوتوماتيكية بالكامل QT12، وهي نموذج شائع الاستخدام في صناعة تشكيل الخرسانة، تمكن المصنعين من تحقيق هذا الهدف المزدوج تحديدًا، مدعومة بأمثلة تشغيلية واقعية.   ---   ميزة الأتمتة: من الاعتماد على العمل اليدوي إلى الإنتاج المتزامن   تحدي العمل التقليدي   في بيئة إنتاج يدوية أو شبه آلية تقليدية، يلزم وجود عدة مشغلين لأداء مهام متميزة: تغذية المواد الخام، والتحكم في الخلاط، وتشغيل القالب، وفك القوالب، ونقل الكتل بواسطة الرافعة الشوكية إلى ساحة المعالجة، والتكديس، وفحص الجودة. لا تقتصر كل نقطة اتصال يدوية على تكلفة العمالة فحسب، بل تشمل أيضًا التباين - كثافة الكتل غير المتناسقة، والكسر أثناء المناولة، وتأخيرات الإنتاج بسبب إرهاق المشغل.   أظهرت الدراسات التي أجريت على صناعة البلاط والأحجار أن العمليات التقليدية التي تتضمن التكديس اليدوي وتشكيل المكعبات والشحن تخلق اختناقات في المعالجة، وتبطئ دورات الإنتاج، وتزيد من الكسر، وتعبئة غير متناسقة، وتقلل من كفاءة المصنع الإجمالية.   كيف تُغيّر الأتمتة المعادلة   يستبدل خط إنتاج الكتل الآلي بالكامل هذه الخطوات اليدوية المتفرقة بسير عمل متزامن يعتمد على التكنولوجيا. تتحكم وحدات التحكم المنطقية القابلة للبرمجة (PLCs) في تسلسل الإنتاج بأكمله، حيث تستقبل إشارات في الوقت الفعلي من أجهزة الاستشعار وترسل أوامر دقيقة إلى المشغلات والأسطوانات الهيدروليكية ومحركات التردد المتغير. والنتيجة هي نظام حلقة مغلقة حيث تنظم الآلة نفسها ذاتيًا، مما يضمن أن كل كتلة في كل دورة تلبي المواصفات الدقيقة.   بفضل الأتمتة الكاملة، يتم تقليل تدخل المشغل إلى أدنى حد، ويقل خطر الخطأ البشري، ويتم تحقيق أقصى استفادة من الطاقة الإنتاجية. وتتحول عملية ما بعد الإنتاج - من جمع الكتل الجاهزة، وتشكيل مكعبات موحدة، وتكديسها بدقة، وتجهيزها للشحن - من عمل يدوي يعتمد على العمالة إلى دورة متزامنة عالية الكفاءة.   ---   نظام QT12: هندسة مصممة لتحقيق الإنتاجية والكفاءة   تجسد آلة تصنيع الكتل الأوتوماتيكية QT12-15 المبادئ الهندسية التي تجعل الأتمتة فعالة في بيئات الإنتاج الصعبة.   المواصفات الفنية الرئيسية   مواصفات المعلمات الأبعاد الكلية 9350×2520×2950 مم حجم المنصة 1400×900 مم دورة التشكيل 15-20 ثانية القدرة الإجمالية 56.2 كيلوواط قوة الاهتزاز 100-130 كيلو نيوتن الكتلة الإجمالية 12 طنًا طريقة إزالة القوالب الهيدروليكية الاستهلاك العام للمياه 12 طن/يوم المساحة المطلوبة للمصنع: حوالي 1200 متر مربع   المصدر: المواصفات الفنية لماكينة تصنيع البلوك الأوتوماتيكية QT12-15.   معايير الطاقة الإنتاجية   تُظهر آلة QT12 قدرات إنتاجية فائقة. فبالنسبة للطوب المجوف بأبعاد 400×200×200 مم، تستطيع الآلة إنتاج 12 طوبة لكل منصة نقالة، بمعدل إنتاج يبلغ حوالي 2160 طوبة في الساعة، وما بين 17280 و19440 طوبة في كل وردية عمل مدتها 8 ساعات، وذلك بحسب تحسين زمن الدورة. أما بالنسبة لأنواع المنتجات المختلفة، فتتراوح الطاقة الإنتاجية من 17300 إلى 124800 قطعة في اليوم الواحد (8 ساعات عمل). وتُحقق هذه المستويات الإنتاجية باستمرار وردية عمل تلو الأخرى، على عكس العمليات اليدوية التي تتأثر فيها الإنتاجية بإرهاق العاملين.   ميزات الأتمتة التي تحقق النتائج   يشتمل نظام QT12 على العديد من ميزات التشغيل الآلي المتقدمة التي تساهم بشكل مباشر في معادلة "زيادة الإنتاج وتقليل عدد المشغلين":   1. نظام تحكم ذكي قائم على وحدة تحكم منطقية قابلة للبرمجة (PLC). تعتمد عملية الإنتاج بأكملها على نظام تحكم ذكي قائم على وحدة تحكم منطقية قابلة للبرمجة (PLC) مزود بواجهة تفاعل بين الإنسان والآلة (HMI)، مما يتيح سهولة تحليل إشارات النظام، وتشخيص الأعطال، وضبط المعلمات. يستطيع المشغلون مراقبة معلمات الإنتاج وتعديلها من لوحة تحكم مركزية، مما يلغي الحاجة إلى التدخل اليدوي في كل محطة.   2. نظام اهتزاز عالي الأداء. يُمكّن التحكم الحاسوبي في ضغط التدفق للنظام الهيدروليكي من تحقيق اهتزاز متزامن رأسيًا مع تحويل التردد والكبح. ينتج عن ذلك كثافة أعلى للكتل مع استخدام كمية أقل من الأسمنت وتقليل معدلات الرفض، مما يُحسّن الإنتاجية لكل وحدة مُدخلة بشكل مباشر.   3. نظام التغذية الآلي. يعتمد نظام القماش على وحدة تغذية دوارة شبكية شبه مغلقة تدفع المواد إلى القوالب بشكل متساوٍ ومتسق، مما يضمن قوة منتج موحدة في كل دورة.   ٤. التحميل الهيدروليكي وفك القوالب. بفضل وحدة التحميل الهيدروليكية المتخصصة، يُتيح جهاز QT12 الإنتاج بكميات كبيرة وبشكل آلي، مما يوفر قدراً كبيراً من العمالة ومساحة الصيانة ورأس المال التشغيلي. كما تضمن طريقة فك القوالب الهيدروليكية فصلاً متسقاً دون إتلاف القوالب، وهي مشكلة شائعة في فك القوالب اليدوي.   ٥. المراقبة والتشخيص عن بُعد. يتضمن نظام الحاسوب خاصية تشخيص الأعطال. وبفضل نظام التحكم عن بُعد، يستطيع المشغلون مراقبة المصنع والتحكم فيه وتشخيص أعطاله من موقع واحد. وهذا يقلل الحاجة إلى وجود موظفين موزعين في مواقع مختلفة، ويتيح سرعة أكبر في تحديد الأعطال عند ظهورها.   ---   التحول التشغيلي: من أيادٍ كثيرة إلى عدد أقل من المشغلين   تقليص العمالة في العالم الحقيقي   يُحقق الانتقال من العمليات اليدوية أو شبه الآلية التقليدية إلى خط إنتاج QT12 الآلي بالكامل وفورات كبيرة في تكاليف العمالة. فبينما لا يتطلب خط إنتاج الكتل الآلي بالكامل ذو الجودة الصناعية عادةً سوى ثلاثة إلى خمسة عمال للإشراف ومراقبة الجودة والصيانة، قد تتطلب عملية يدوية ذات قدرة مماثلة فريقًا من خمسة عشر إلى عشرين عاملًا لإدارة المهام نفسها.   لا يقتصر خفض العمالة على تقليل عدد الموظفين فحسب. ففي أنظمة الحلقة المغلقة الأوتوماتيكية بالكامل، يمكن الاستغناء تمامًا عن سائق الرافعة الشوكية لنقل القوالب الرطبة، حيث تنقل أنظمة النقل الآلية المنصات مباشرةً إلى غرف المعالجة. ويمكن لخط إنتاج القوالب الأوتوماتيكي بالكامل ذي الحلقة المغلقة أن يعمل بعاملين أو ثلاثة فقط: مشغل غرفة التحكم ومفتش. ولا حاجة لسائق رافعة شوكية لنقل القوالب الرطبة، مما يعني عاملًا أقل في كل وردية، دون أي عامل إرهاق يحد من سرعة الإنتاج.   مثال واقعي: مشروع جيانغشي جيان   في مشروع حديث في مدينة جيآن بمقاطعة جيانغشي، قامت شركة كوانتشو سينكو لتصنيع المعدات الذكية المحدودة بتسليم خط إنتاج كامل وآليّ بالكامل يعتمد على نظام QT12. قبل التحديث، كانت عملية التشغيل تعتمد على أساليب عمل تقليدية تتضمن محطات يدوية متعددة. بعد التشغيل، خط إنتاج QT12 المؤتمت بالكامل تُعالج هذه العملية المواد الخام وصولاً إلى إنتاج كتل نهائية معبأة على منصات نقالة بأقل قدر من التدخل البشري. يدير العميل الآن خط الإنتاج الآلي بالكامل بثلاثة مشغلين فقط في كل وردية، وهو انخفاض كبير مقارنةً بالمتطلبات السابقة من الموظفين. وهذا هو تحديداً الهدف من تصميم المشروع، وهو "زيادة الإنتاجية مع تقليل عدد المشغلين".   كيف تتراكم المدخرات   Aspect يدوي / شبه أوتوماتيكي أوتوماتيكي بالكامل (QT12) عدد المشغلين في كل وردية: 7-8، 2-3 الإنتاج اليومي (8 ساعات): متغير، يعتمد على المشغل، ثابت: 17000-124800 قطعة معدل التلف الناتج عن المناولة اليدوية: متوسط، شبه معدوم (نقل آلي) اتساق الجودة يعتمد على مهارة المشغل، متطابق من كتلة إلى أخرى وقت التوقف أثناء تغيير الوردية كبير، الحد الأدنى (استدعاء وصفة PLC) مخاطر الإصابة في مكان العمل: أعلى (الرفع، التكديس) منخفض (المناولة الآلية)   استنادًا إلى بيانات الصناعة، يمكن لمحطة خلط آلية متكاملة مع خط إنتاج كتل الخرسانة أن تقلل تكاليف العمالة بنسبة تصل إلى 40٪ مع توفير مزيج بأقل قدر من التباين، مما يسمح بالاستهداف الدقيق لمتطلبات القوة وتوفير الأسمنت في كل كتلة.   ---   الجوانب الاقتصادية: العائد على الاستثمار والفوائد طويلة الأجل   مكاسب قابلة للقياس   يؤدي التحول إلى الأتمتة إلى تحقيق عوائد عبر خطوط إنتاج متعددة:   خفض تكاليف العمالة. فمع وجود 3-5 مشغلين بدلاً من 15-20، يمكن أن تتجاوز وفورات الرواتب السنوية وحدها في كثير من الأحيان سعر الشراء الأولي للآلات على مدى فترة تتراوح من خمس إلى عشر سنوات.   زيادة في الإنتاج اليومي الفعلي. عادةً ما يحقق خط الإنتاج الأوتوماتيكي بالكامل إنتاجًا يوميًا فعليًا أعلى بنسبة 15-30% مقارنةً بأنظمة الحلقة المفتوحة، وذلك بفضل التخلص من قيود سرعة الرافعة الشوكية، وإرهاق السائق، وتلف الكتلة الرطبة.   انخفاض تكاليف التشغيل لكل وحدة. زيادة كثافة الوحدات تعني استهلاكًا أقل للأسمنت لكل وحدة. انخفاض نسبة التكسر يعني زيادة الإنتاج القابل للبيع من نفس كمية المواد الخام. التحكم الآلي في عملية المعالجة يعني دورات إنتاج أسرع وعدد دفعات أكبر يوميًا.   تقليل الهدر وإعادة العمل. يتم حساب استهلاك المواد بدقة، مما يمنع الإفراط المكلف في الاستخدام ويضمن مزيجًا متجانسًا في كل مرة.   تحسين سلامة مكان العمل. مع انخفاض مهام المناولة اليدوية - كالتكديس والرفع والنقل - ينخفض ​​خطر الإصابات في مكان العمل بشكل ملحوظ. وهذا بدوره يؤدي إلى انخفاض أقساط التأمين وتقليل انقطاعات الإنتاج.   أفق العائد على الاستثمار. بالنسبة للعمليات متوسطة إلى كبيرة الحجم، غالبًا ما يُسترد العائد على الاستثمار لخط إنتاج الكتل الأوتوماتيكي بالكامل في غضون سنة إلى ثلاث سنوات. وفي العمليات المُدارة جيدًا وفي ظل ظروف سوقية مواتية، تحقق بعض المصانع عائدًا على الاستثمار في غضون ستة إلى اثني عشر شهرًا.   الميزة التنافسية   إلى جانب التوفير المباشر في التكاليف، توفر الأتمتة مزايا استراتيجية تزداد أهميتها في سوق مواد البناء اليوم. إذ يمكن لخطوط الإنتاج الآلية التبديل بسرعة بين أنواع المنتجات المختلفة من خلال استدعاء الوصفات المخزنة - من الطوب المجوف إلى البلاط المصمت إلى الطوب النفاذ - دون الحاجة إلى تغييرات يدوية في المعدات. وتتيح هذه المرونة للمصنعين الاستجابة للطلب المتغير دون توقفات مكلفة.   علاوة على ذلك، ومع ازدياد زخم ممارسات البناء الأخضر عالمياً، تدعم آلات تصنيع البلوك الآلية الإنتاج المستدام من خلال ترشيد استخدام المواد الخام، وتقليل النفايات، وخفض استهلاك الطاقة لكل وحدة إنتاج. وهذا ما يجعل المصانع الآلية مؤهلة بشكل جيد للحصول على الحوافز الحكومية وبرامج شهادات المباني الخضراء.   ---   لماذا يُعدّ "المزيد بموارد أقل" أكثر أهمية من أي وقت مضى   العالم آلات تصنيع القوالب الأوتوماتيكية يشهد السوق نمواً قوياً، من 1.61 مليار دولار في عام 2025 إلى 2.4 مليار دولار متوقعة بحلول عام 2030. وتشمل الاتجاهات الرئيسية التي تدفع هذا النمو إنتاج الكتل المحسّن بالذكاء الاصطناعي، خطوط إنتاج مؤتمتة بالكامل، وأنظمة مناولة مواد آلية، ومنصات مراقبة إنتاج مدعومة بالبيانات.   بالنسبة للمصنّعين، لم يعد السؤال هو ما إذا كان ينبغي أتمتة العمليات، بل متى وكيف، وبأي نظام. المصنّع الذي يستمر في الاعتماد على العمليات اليدوية سيجد نفسه في وضع تنافسي غير مواتٍ من حيث التسعير، وجودة المنتج، والقدرة الإنتاجية.   يُثبت نظام QT12 أن الإنتاج الآلي الكامل للوحدات ليس مجرد حلم بعيد المنال، بل هو واقع ملموس اليوم. بفضل هندسته المُثبتة، وتوفيره المُوثق للعمالة، وإمكانية زيادة الإنتاج من آلاف إلى أكثر من مئة ألف وحدة يوميًا، يُقدم هذا النظام مسارًا واضحًا نحو كفاءة تشغيلية عالية، مُتجاوزًا الاعتماد على العمالة التقليدية.   ---   الخلاصة: نموذج للمصنع الآلي   إن هدف خط إنتاج قوالب الخرسانة الأوتوماتيكي بالكامل واضحٌ تمامًا: نظامٌ مستقرٌّ وآليٌّ يقلل من الأخطاء البشرية مع تحقيق أقصى قدر من الإنتاجية والجودة والربحية. ويحقق نظام QT12 ذلك من خلال بنية متكاملة للتحكم القائم على وحدة التحكم المنطقية القابلة للبرمجة (PLC)، والاهتزاز عالي الأداء، وفك القوالب الهيدروليكي، والتغذية الآلية، والمراقبة عن بُعد - وكلها تعمل بتناغمٍ تام.   بالنسبة للعميل في جيآن، جيانغشي، كانت النتائج ملموسة: زيادة في الإنتاج اليومي، وانخفاض في تكلفة الوحدة، وتقليل عدد العمال في خط الإنتاج. كما ساهم انخفاض العمل اليدوي في تحسين سلامة مكان العمل وتقليل التلف، وهي فوائد تتجاوز وفورات العمالة المباشرة.   مع استمرار ارتفاع تكاليف العمالة عالميًا وتسارع الطلب على مواد البناء، تتعزز جدوى الأتمتة الكاملة مع كل ربع سنة. وستكون الشركات المصنعة التي تبادر الآن إلى تطبيق خطوط إنتاج مؤتمتة بالكامل تعتمد على نظام QT12 هي الأفضل حظًا للاستحواذ على حصة سوقية أكبر، والتحكم في التكاليف، والتوسع بكفاءة في السنوات القادمة.   نبذة عن شركة كوانتشو سينكو لتصنيع المعدات الذكية المحدودة. تتخصص شركة كوانتشو سينكو في تصميم وتصنيع خطوط إنتاج كتل الخرسانة والبلاطات الآلية بالكامل. مع التركيز على الاهتزازات التي تعمل بمحركات مؤازرة، وأنظمة التحكم الذكية، والبنية القوية، تقدم شركة سينكو حلولاً متكاملة جاهزة للاستخدام للعملاء في جميع أنحاء الصين والأسواق الدولية.   ---   تستند هذه المقالة إلى وثائق فنية ودراسات حالة تشغيلية متعلقة بأنظمة تصنيع القوالب الآلية من سلسلة QT12. للحصول على استشارات خاصة بالمشاريع وبيانات أداء مصممة خصيصًا لتلبية متطلبات الإنتاج الفردية، يُرجى التواصل مباشرةً مع الشركة المصنعة للمعدات.
  • تحليل العملية الأساسية: الرحلة الكاملة لكتل ​​الخرسانة الخلوية - من خلط المواد الخام إلى المعالجة في الأوتوكلاف Apr 27, 2026
     أصبح الخرسانة الخلوية (الخرسانة الخلوية المعالجة بالبخار، AAC) ركيزة أساسية في البناء المستدام الحديث. فهي خفيفة الوزن، وعازلة للحرارة، ومقاومة للحريق بطبيعتها، مما يوفر توازناً استثنائياً بين السلامة الهيكلية وكفاءة الطاقة. ومع ذلك، وراء كل جودة عالية، كتلة AAC يكمن سر نجاحنا في عملية تصنيع دقيقة ومضبوطة. تتناول هذه المدونة سير العمل الإنتاجي بالكامل، بدءًا من تجميع المواد الخام وحتى المعالجة في الأوتوكلاف، وتسلط الضوء على كيفية... مورد متخصص لخط منتجات التواصل المعزز والبديل (AAC)بإمكانها تقديم قيمة ملموسة وعملية في كل خطوة. --- 1. تجميع المواد الخام من الكتل – الدقة منذ البداية تركيبة AAC هي نظام كيميائي دقيق المعايرة، وكل اختلاف في جودة المكونات يؤثر بشكل مباشر على اتساق المنتج النهائي. تركيبة نموذجية لخليط الخرسانة الخلوية المعالجة بالبخار: المواد السيليسية (الرمل، أو الرماد المتطاير، أو مخلفات التعدين) – حوالي 69%• الجير – 13-14% (يوفر الكالسيوم والحرارة اللازمة للتفاعل)• الأسمنت – 13-14% (يربط ويساهم في القوة المبكرة)• الجبس – حوالي 3% (ينظم وقت التصلب)معجون مسحوق الألومنيوم – عامل التمدد (يولد غاز الهيدروجين)الماء – لتحقيق قابلية التشغيل المناسبة يجب أن تكون دقة الدُفعات عالية للغاية. يدمج الموردون المحترفون أنظمة خلط مُحوسبة ذات هامش خطأ ±1% وتسجيل بيانات قابل للتتبع، ما يسمح بتتبع كل دفعة من البداية إلى النهاية. تتيح مضخات جرعات ملاط ​​الأسمنت الرقمية ضبط نسب السائل إلى الصلب في الوقت الفعلي، ما يُزيل التباينات الناتجة عن الخلط اليدوي. بالنسبة للمواد السيليسية، تُنتج أنظمة الطحن الكروي ملاطًا ناعمًا متجانسًا مع خلط مستمر لمنع الترسيب، ما يضمن تركيزًا ثابتًا للمواد الصلبة في كل دورة إنتاج. كما يضمن اختبار تفاعل الجير قبل كل وردية إمدادًا ثابتًا بالكالسيوم لعملية التمدد. كيف مورد آلات تصنيع الكتل يجعل ذلك ممكناً: يوفر أنظمة جرعات وخلط مؤتمتة بالكامل مدمجة في نظام التحكم PLC على مستوى المصنع - وهو أساس لجودة المنتج القابلة للتتبع والتكرار. --- 2. التحكم الدقيق في عامل التمدد – فن المسامية تُضفي مرحلة التمدد على الخرسانة الخلوية المعالجة بالبخار (AAC) بنيتها الخلوية. يتفاعل مسحوق الألومنيوم مع الملاط القلوي مُطلقًا غاز الهيدروجين، مُشكلاً ملايين الفقاعات المجهرية. يتطلب تحقيق توزيع متجانس للمسام دقة في الجرعات تصل إلى ±0.1 غرام - وهي ليست إضافة ثانوية، بل ضرورة أساسية في عملية التصنيع. لماذا تُعدّ الدقة مهمة؟ إنّ استخدام كمية قليلة جدًا من الألومنيوم يُنتج كتلًا ثقيلة ذات عزل ضعيف؛ بينما استخدام كمية كبيرة جدًا يُنتج كتلًا ضخمة وضعيفة هيكليًا ذات مسامات غير منتظمة وعرضة للتشقق. ويزيد سوء التوزيع من هذه المشاكل. المتطلبات الفنية للتوسع المستمر: · يؤدي خلط معجون الألومنيوم مسبقًا في معلق مستقر إلى منع التكتل.· تحافظ مضخات الجرعات المعايرة المزودة بمقاييس تدفق رقمية وحلقات تغذية راجعة PLC على الدقة على الرغم من الاختلافات في لزوجة الملاط أو نشاط الجير.يضمن الصب المتحكم بدرجة الحرارة بقاء معدلات التفاعل مستقرة - عادةً ما يتم الاحتفاظ بالمعلق عند درجة حرارة 38-42 درجة مئوية. كيف يُحقق المورد ذلك؟ يدمج الموردون أجهزة استشعار اللزوجة المدمجة وأنظمة حقن الألومنيوم الآلية مباشرةً في وحدة التحكم المنطقية القابلة للبرمجة (PLC) الخاصة بالخلط، مما يُغلق حلقة الوصل بين ظروف الملاط في الوقت الفعلي ومعدلات الجرعات. لا تتجاوز فترة التمدد من الصب إلى التصلب الأولي 4-6 دقائق، لذا يُعد التحكم الآلي ضروريًا. --- 3. تحسين دقة القطع – حيث تصبح الجودة واضحة بعد التخمير والتماسك الأولي (عادةً من ساعتين إلى أربع ساعات)، تدخل الكعكة الخضراء إلى محطة التقطيع - لا تزال طرية بما يكفي للتقطيع ولكنها متماسكة بما يكفي للحفاظ على شكلها. وتحدد دقة التقطيع جودة السطح، وتناسق الأبعاد، ومستويات الهدر في المراحل اللاحقة. المواصفات: معيار صناعي مع أنظمة متطورةالتفاوت المسموح به في الأبعاد ±3-5 مم ±1 ممدورة القطع 8-10 دقائق/قالب 6 دقائق/قالبمعدل الهدر 5-8%
  • تحديث مصنع الخرسانة: مواجهة تحديات الضوضاء والغبار بشكل مباشر Apr 17, 2026
    تحديث بيئي لمصنع الخرسانة: مواجهة تحديات الضوضاء والغبار بشكل مباشر بالنسبة لمصنعي منتجات الخرسانة، يمثل التلوث الضوضائي والغباري اثنين من أكثر التحديات التشغيلية والتنظيمية إلحاحًا في بيئات الإنتاج الحديثة. ومع تشديد اللوائح البيئية عالميًا ومطالبة المجتمعات بممارسات صناعية أنظف، مصانع كتل الخرسانة والخرسانة الجاهزة تتعرض هذه المصانع لضغوط متزايدة لتحديث عملياتها. تستكشف هذه المدونة أكثر استراتيجيات التحديث فعالية للتحكم في انبعاثات الضوضاء والغبار في مصانع منتجات الخرسانة، وتدرس الأطر التنظيمية ذات الصلة، وتسلط الضوء على الاتجاهات الناشئة التي تشكل مستقبل صناعة الخرسانة الصديقة للبيئة. لماذا تُعدّ التحديثات البيئية مهمة؟ صناعة الخرسانة تُنتج العمليات - بدءًا من مناولة وخلط الركام وصولًا إلى تشكيل الكتل ومعالجتها - كميات كبيرة من الجسيمات العالقة في الهواء وانبعاثات ضوضاء عالية. ويُشكل الغبار المتطاير مخاطر صحية على العمال والسكان المجاورين، ويُساهم في تدهور جودة الهواء، ويجذب تدقيق الجهات التنظيمية. في الوقت نفسه، يُمكن أن تُسبب الضوضاء الصادرة عن الكسارات والخلاطات والهزازات والمراوح إزعاجًا للمجتمعات المحيطة وتؤدي إلى مخالفات للوائح. في الصين، تخضع مصانع منتجات الخرسانة لمعايير صارمة. يحدد معيار انبعاثات ملوثات الهواء في صناعة الإسمنت (GB 4915-2013) حدًا أقصى للانبعاثات المنظمة يبلغ 20 ملغم/م³ للجسيمات، وحدًا أقصى للانبعاثات غير المنظمة (المتسربة) يبلغ 0.5 ملغم/م³ عند حدود المصنع. أما بالنسبة للضوضاء، فيصنف معيار انبعاثات الضوضاء في المنشآت الصناعية عند الحدود (GB 12348-2008) المصانع إلى مناطق مختلفة، حيث تتطلب مناطق الفئة 1 حدودًا قصوى للضوضاء خلال النهار تبلغ 55 ديسيبل (A) وحدودًا قصوى للضوضاء خلال الليل تبلغ 45 ديسيبل (A). قد يؤدي عدم الالتزام بهذه المعايير إلى غرامات أو قيود تشغيلية أو إغلاق قسري. استراتيجيات مكافحة الغبار يتطلب كبح الغبار بشكل فعال اتباع نهج متعدد الطبقات يعالج نقاط الانبعاث في جميع مراحل عملية الإنتاج. مجمعات الغبار من نوع "باغ هاوس" و"ريدج غبار" تُعدّ تركيب أجهزة تجميع غبار عالية الكفاءة في نقاط الانبعاث الرئيسية الطريقة الأكثر موثوقية للتحكم في الغبار الناتج عن العمليات الصناعية. ولا تزال أجهزة تجميع الغبار ذات الأكياس المعيار الصناعي المعتمد في صوامع الأسمنت، والخلاطات، ونقاط نقل المواد. تستخدم هذه الأنظمة أكياس ترشيح قماشية لالتقاط الجسيمات العالقة أثناء مرور غازات العادم، مع آليات تنظيف تعمل بنفثات نبضية لإزالة الغبار المتراكم تلقائيًا من عناصر الترشيح. في التطبيقات التي تتضمن مواد دقيقة وكاشطة، توفر مجمعات الغبار الخرطوشية مزايا كبيرة. وقد أظهرت دراسة موثقة في شركة أنكور بلوك أن التحول إلى مجمعات توريت باوركور المزودة بحزم ترشيح متطورة قد حل مشكلة انسداد المرشحات المزمنة مع انخفاض ملحوظ في الضغط. وبالمثل، استخدمت عملية تحديث شاملة في شركة جاهنا للخرسانة في فلوريدا مجمع نبضي خرطوشي مركزي يعالج 4320 قدمًا مكعبًا في الدقيقة، مع وسائط ترشيح من البولي بروبيلين المنسوج بالغزل، محققةً كفاءة ترشيح بلغت 99.9%، مما أدى إلى القضاء التام على تراكم الغبار الذي كان يغطي المصنع بأكمله سابقًا. مناولة المواد المغلقة يُساهم تغليف أنظمة مناولة المواد بشكلٍ كبير في الحدّ من الغبار المتطاير. يُمثّل غلاف KBH متعدد الأغراض حلاً مبتكراً مُصمماً خصيصاً لبيئات إنتاج الخرسانة. يستخدم هذا الغلاف المُحكم ألواحاً بلاستيكية متينة مع ألواح اختيارية لتقليل الضوضاء، ويتضمن نظام تهوية مُصمم خصيصاً للحدّ من تلوث الغبار الناعم حول منطقة آلة تصنيع الألواح. يتميز التصميم بأنه معياري، ويمكن تركيبه على خطوط الإنتاج الحالية، مع عائد استثمار مُتوقع خلال 5-8 سنوات بفضل توفير الطاقة الكهربائية. أنظمة رش الماء بالرذاذ توفر أنظمة رش الماء الآلية حلولاً فعالة من حيث التكلفة للحد من الغبار في مخازن الركام، ونقاط نقل المواد عبر السيور الناقلة، ومناطق تحميل الشاحنات. تستخدم الأنظمة الحديثة فوهات رذاذ دقيقة تُنتج قطرات ماء فائقة النعومة مُحسّنة لالتقاط الجزيئات العالقة في الهواء دون إغراق المواد بالماء. وعند دمجها مع أنظمة تحكم ذكية، لا تعمل هذه الرشاشات إلا عند الحاجة، كما هو الحال أثناء عمليات التحميل أو عندما تتجاوز سرعة الرياح عتبات معينة، مما يُحافظ على الماء مع ضمان التحكم في الغبار. إعادة تدوير الغبار لا داعي لأن يتحول الغبار المتجمع إلى نفايات. إذ يمكن للأنظمة المتطورة نقل المواد المجمعة هوائياً إلى الصوامع لإعادة دمجها في عملية الإنتاج. وقد تضمن مشروع تحديث مصنع جاهنا للخرسانة نظام إعادة تدوير آلي ينقل الغبار المتجمع إلى الصومعة، مما يقلل تكاليف التخلص من النفايات ويعيد في الوقت نفسه المواد الخام القيّمة. استراتيجيات الحد من الضوضاء يتطلب التحكم في الضوضاء استراتيجية مزدوجة: احتواء انتشار الصوت وتقليل الضوضاء من مصدرها. الحد من التلوث من المصدر باستخدام معدات عالية الدقة تبدأ عملية التحكم الأكثر فعالية في الضوضاء بـ اختيار المعدات. تُنتج الآلات عالية الدقة ذات التفاوتات الدقيقة بين أجزائها المتحركة اهتزازات وضوضاء ميكانيكية أقل بكثير. غالبًا ما تُصمم الخلاطات الحديثة الصديقة للبيئة مع مراعاة خفض الضوضاء كأحد الاعتبارات الهندسية الأساسية. ويمكن أن يوفر استبدال الطرازات القديمة بمعدات أحدث وأكثر دقة مستوى تشغيل أكثر هدوءًا دون الحاجة إلى اتخاذ تدابير تخفيف إضافية واسعة النطاق. عزل الاهتزازات يمكن للضوضاء المنقولة عبر الهيكل - أي الاهتزازات التي تنتقل عبر الأرضيات وهياكل المباني - أن تُشعّ الصوت بعيدًا عن مصدره. ويؤدي تركيب قواعد مضادة للاهتزاز، أو وسادات عزل مطاطية، أو عوازل زنبركية أسفل الكسارات والخلاطات والمعدات الاهتزازية إلى قطع المسارات الميكانيكية التي تنقل الاهتزازات إلى هياكل المباني. كما أن استخدام قوالب من الخشب أو الألياف الزجاجية أو المطاط بدلًا من المعدن يقلل من ضوضاء الصدمات. حاويات صوتية بالنسبة للمعدات ذات مستوى الضوضاء العالي مثل الكسارات والمطاحن و آلات تشكيل البلوكتوفر الحاويات الصوتية تخفيضًا كبيرًا للضوضاء. يمكن للحاويات المصممة جيدًا أن تحقق تخفيفًا يصل إلى 20 ديسيبل مع الحفاظ على الرؤية وسهولة الوصول والتهوية. يجمع العلم وراء الحاويات الفعالة بين ثلاثة مبادئ: الكتلة (المواد الكثيفة تحجب الضوضاء المحمولة جوًا)، والامتصاص (المواد المسامية تمتص طاقة الصوت وتحولها إلى حرارة)، والعزل (منع الاهتزاز من تجاوز الحاجز). يُقدّم مثال واقعي من تشونغتشينغ دليلاً على فعالية هذا النهج. ففي مصنع للطوب ببلدة غوانغيانغ، بلغ مستوى ضجيج المعدات 108 ديسيبل على بُعد متر واحد من المصدر، مما أدى إلى شكاوى من السكان واتخاذ إجراءات تنظيمية. شمل حل التحديث تركيب حواجز صوتية مُصممة خصيصًا تُحقق فقدانًا في انتقال الصوت بمقدار 40 ديسيبل، وألواحًا ماصة للصوت بمعامل امتصاص صوت (NRC) يبلغ 0.85، ومخمدات صوت على مداخل ومخارج التهوية، وأبوابًا صوتية بتصنيفات عزل صوتي (STC) تتجاوز 45 ديسيبل. بعد التركيب، امتثل المصنع لمعايير الفئة 3 (أقل من 65 ديسيبل نهارًا، وأقل من 55 ديسيبل ليلًا). في ألمانيا، حققت شركة دايكرهوف نتائج باهرة من خلال تحديث المعدات الذي تضمن كاتمات صوت جديدة. وأكدت قياسات الصوت اللاحقة أن مستويات الضوضاء كانت ضمن الحدود القانونية المسموح بها، بل وتجاوزت المتطلبات التنظيمية بشكل ملحوظ، وهو ما يُعد مكسبًا واضحًا لكل من السكان والموظفين. الإحاطة والحواجز على مستوى النبات لتحقيق تحكم شامل في الضوضاء، يُعدّ إحاطة مناطق العمليات بأكملها أو تركيب حواجز صوتية نباتية من الطرق الفعّالة للغاية. ففي مصنع بورال للخرسانة في برينجيلي بأستراليا، تمّ تبطين الجانبين الشمالي والشرقي بحواجز نباتية مرئية، وتُجرى جميع عمليات التحميل والتفريغ داخل هياكل مغلقة، كما تمّ إحاطة منصة اختبار الانسياب (أكثر أجزاء تصنيع الخرسانة ضجيجًا). إعادة تدوير مياه الصرف الصحي والاقتصاد الدائري يجب أن تشمل التحسينات البيئية إدارة المياه أيضًا. تعمل أنظمة إعادة تدوير مياه الصرف الصحي ذات الدائرة المغلقة على تجميع مياه الصرف الناتجة عن تنظيف المعدات والمعالجة الرطبة. وباستخدام فواصل الرمل وخزانات الترسيب متعددة المراحل، تُعالج المياه ويُعاد تدويرها إلى الإنتاج، مما يحقق هدف انعدام تصريف السوائل. وقد طبّقت إحدى شركات الخرسانة الصينية نظامًا لفصل الرمل وخزانات الترسيب ثلاثية المراحل، محققةً بذلك إعادة استخدام كاملة لمياه الصرف الناتجة عن الإنتاج (مما يوفر 50,000 طن من المياه سنويًا)، مع استعادة 95% من نفايات الرمل والخرسانة لإعادة دمجها في الإنتاج. يمكن أيضًا معالجة الحمأة المُجمّعة من الترسيب وإعادة استخدامها كمادة خام، مما يحوّل ما كان يُمثّل تكلفة للتخلص منها إلى مورد قيّم. وكما لوحظ في حالة مصنع أورانج للخرسانة في بنغلاديش، فإنّ إنشاء حفرة لإعادة تغذية المياه العادمة قد خفّض فواتير الكهرباء بنسبة 30%، وقلّل من نفايات المواد الخام بنسبة 15%، ومكّن من إعادة استخدام 20,000 لتر من المياه شهريًا. الامتثال التنظيمي كمحرك تتزايد أهمية اللوائح البيئية في دفع استثمارات التحديث والتطوير. ففي الصين، أدرجت المبادئ التوجيهية الفنية لوزارة البيئة والإيكولوجيا بشأن تدابير خفض الانبعاثات في حالات الطوارئ المتعلقة بظروف التلوث الشديد (الطبعة المنقحة لعام 2020) صناعة الخرسانة التجارية ضمن نظام إدارة الطوارئ لظروف التلوث الشديد لأول مرة، مما ساهم في تسريع بناء أنظمة استعادة النفايات في جميع أنحاء القطاع. تُحقق المصانع التي تُحقق تصنيفات أداء أعلى مزايا تشغيلية. استثمرت إحدى الشركات الصينية المصنعة حوالي 5 ملايين يوان (690 ألف دولار أمريكي) في تحسينات بيئية، شملت أجهزة ترسيب كهروستاتيكية عالية الجهد ووحدات إزالة الكبريت من غازات المداخن باستخدام الجير والجبس، وذلك في إطار سعيها للحصول على شهادة الأداء من الفئة "أ". والنتيجة: أصبحت انبعاثات الجسيمات الآن متوافقة باستمرار مع المعايير، مع انخفاض تكاليف التشغيل. الاتجاهات الناشئة والمسار المستقبلي صناعة تصنيع الخرسانة تتجه الشركة بشكل حاسم نحو عمليات أكثر استدامة. وتساهم عدة اتجاهات في تشكيل مشهد التحديث والتطوير: · عناصر تحكم ذكية: تشغيل جامع الغبار المتكامل القائم على وحدة التحكم المنطقية القابلة للبرمجة (PLC) والذي يتزامن مع معدات الإنتاج، ويقوم بتنشيط الأنظمة فقط عند الحاجة للحفاظ على الطاقة مع الحفاظ على الامتثال.• المواد الدائرية: زيادة استخدام المواد الأسمنتية التكميلية (SCMs) والركام المعاد تدويره والبدائل منخفضة الكربون لتقليل كل من التأثير البيئي وتكاليف المواد الخام.• دمج احتجاز الكربون: تستكشف المصانع الرائدة تقنيات احتجاز الكربون واستخدامه وتخزينه (CCUS) كجزء من استراتيجيات إزالة الكربون الشاملة.• المراقبة الرقمية: أنظمة مراقبة بيئية في الوقت الحقيقي تتعقب مستويات الجسيمات والضوضاء باستمرار، مما يوفر إنذارًا مبكرًا بالتجاوزات المحتملة وبيانات للتحسين المستمر. خاتمة لم تعد عمليات التحديث البيئي لمصانع منتجات الخرسانة خيارًا، بل أصبحت ضرورية للامتثال للوائح، وتعزيز العلاقات المجتمعية، وضمان استدامة العمليات على المدى الطويل. ومن خلال تطبيق مزيج من أجهزة تجميع الغبار عالية الكفاءة، والعزل الصوتي، وعزل الاهتزازات، وأنظمة الرش الآلية، وإعادة تدوير المياه في دائرة مغلقة، يمكن للمصانع تحقيق انخفاضات كبيرة في كل من الضوضاء وانبعاثات الغبار. يُؤتي هذا الاستثمار ثماره: تقليل المخاطر التنظيمية، وتحسين صحة وسلامة العمال، وخفض تكاليف المواد الخام والتخلص منها، وتعزيز قبول المجتمع. ومع تزايد الاهتمام العالمي بالأداء البيئي الصناعي، تُعزز عمليات التحديث الاستباقية من مكانة الصناعة. مصنعي الخرسانة بصفتهم مسؤولين عن إدارة أعمالهم وبيئتهم على حد سواء. بالنسبة لمصانع منتجات الخرسانة الجاهزة لبدء رحلة التحديث البيئي، فإن التقنيات والاستراتيجيات الموضحة أعلاه توفر خارطة طريق مثبتة لعمليات أنظف وأكثر هدوءًا واستدامة. 
1 2 3 4 5 6
مجموع من 6الصفحات

هل تحتاج مساعدة؟ تواصل معنا

ترك رسالة
لأي طلب معلومات أو دعم فني، يُرجى تعبئة النموذج. جميع الحقول المُشار إليها بعلامة النجمة* مطلوبة.
يُقدِّم
اتصل بنا #
+8615559090996

ساعات عملنا

إذا كنت مهتمًا بمنتجاتنا أو لديك أي أسئلة، فيرجى الاتصال بنا اليوم. نحن على استعداد للمساعدة على مدار الساعة طوال أيام الأسبوع.

بيت

منتجات

واتساب

اتصل بنا